2026年9月12日
化纤面料连续印花中,张力控制为什么越来越关键
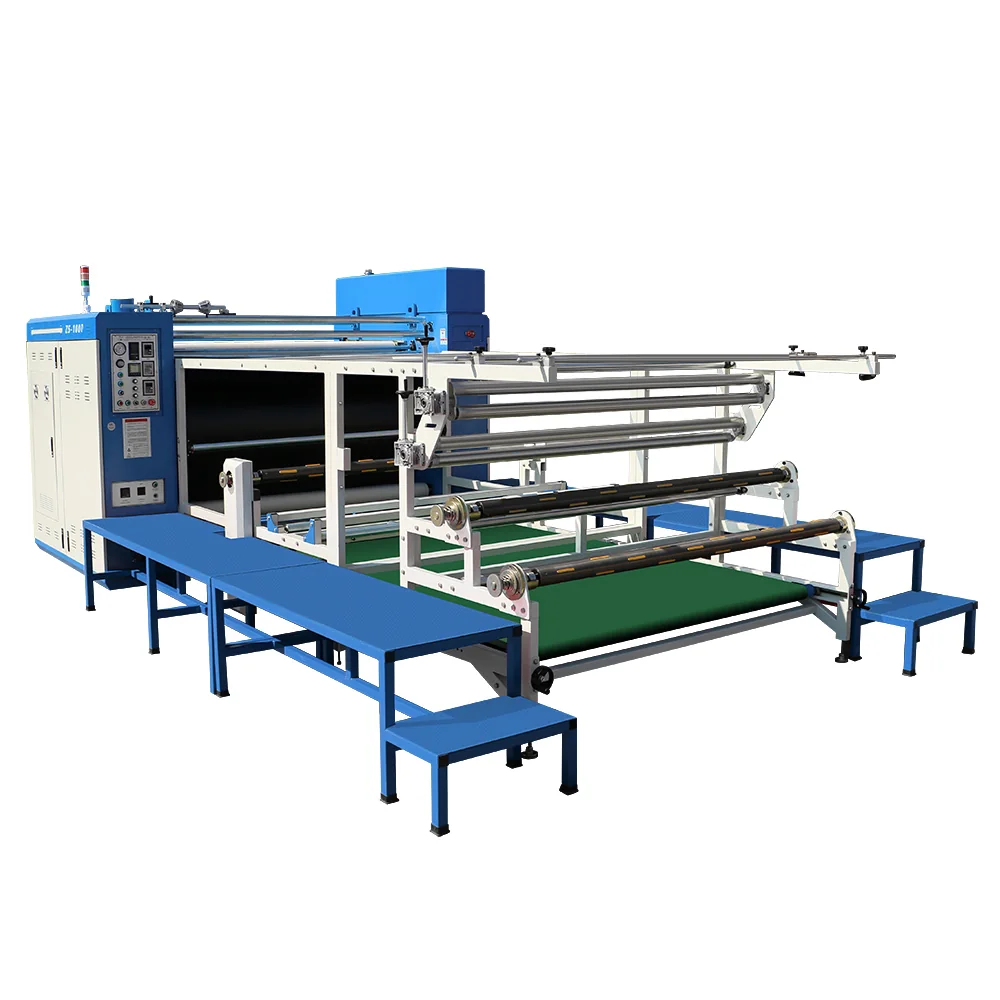
在化纤面料的连续热升华转印生产中,图案转印只是一瞬间的事,真正决定成品率的,是面料从放卷到收卷这一路的张力是否稳定。很多被归为”工艺问题”的起皱、跑偏、色差和套位偏移,追溯到最后往往是张力波动。
张力失控会带来哪些问题
- 面料起皱:放卷张力过大或收卷不同步,面料在进入压辊前就已经出现褶皱。
- 跑偏与斜皱:纠偏响应慢或两侧张力不均,面料在幅宽方向受力不一致。
- 转印色差:张力波动改变面料与滚筒的贴合状态,转印率随之变化。
- 卷装不良:收卷张力不合理,成品卷出现松紧不均、端面不齐。
放卷、纠偏、收卷要协同设计
张力控制不是单个部件的问题。放卷需要恒张力或锥度递减控制,纠偏要在低张力条件下保持灵敏,收卷则要跟随线速度保持同步。三个环节的参数如果各自为政,量产时就会出现”调好了这一卷、下一卷又变”的情况。
对针织、弹力类面料,建议把张力控制窗口做得更宽一些,并保留手动微调的余地,方便针对不同批次面料快速调整。
不同面料要有不同的张力策略
克重轻、弹性大的面料适合较低的张力水平,并配合更灵敏的纠偏;厚重面料则需要保证张力足以拉平布面,避免进入压辊前堆布。批量生产前先做张力参数记录,把面料规格、线速度与张力值对应起来,换单时可以直接调用工艺配方。
现场调试的三个建议
- 先静态检查:确认各辊平行度、压辊压力与走布路径,避免机械问题被当成电气问题。
- 再分段调试:放卷、转印、收卷分段确认,逐段稳定后再联动。
- 最后做记录:把稳定生产的参数固化成工艺单,减少对个人经验的依赖。
如果您在连续印花生产中遇到张力相关的稳定性和成品率问题,欢迎联系至上科技,我们会结合面料和机型给出针对性的调整建议。