Warum wird die Spannungskontrolle beim kontinuierlichen Bedrucken von Chemiefasergeweben immer wichtiger?
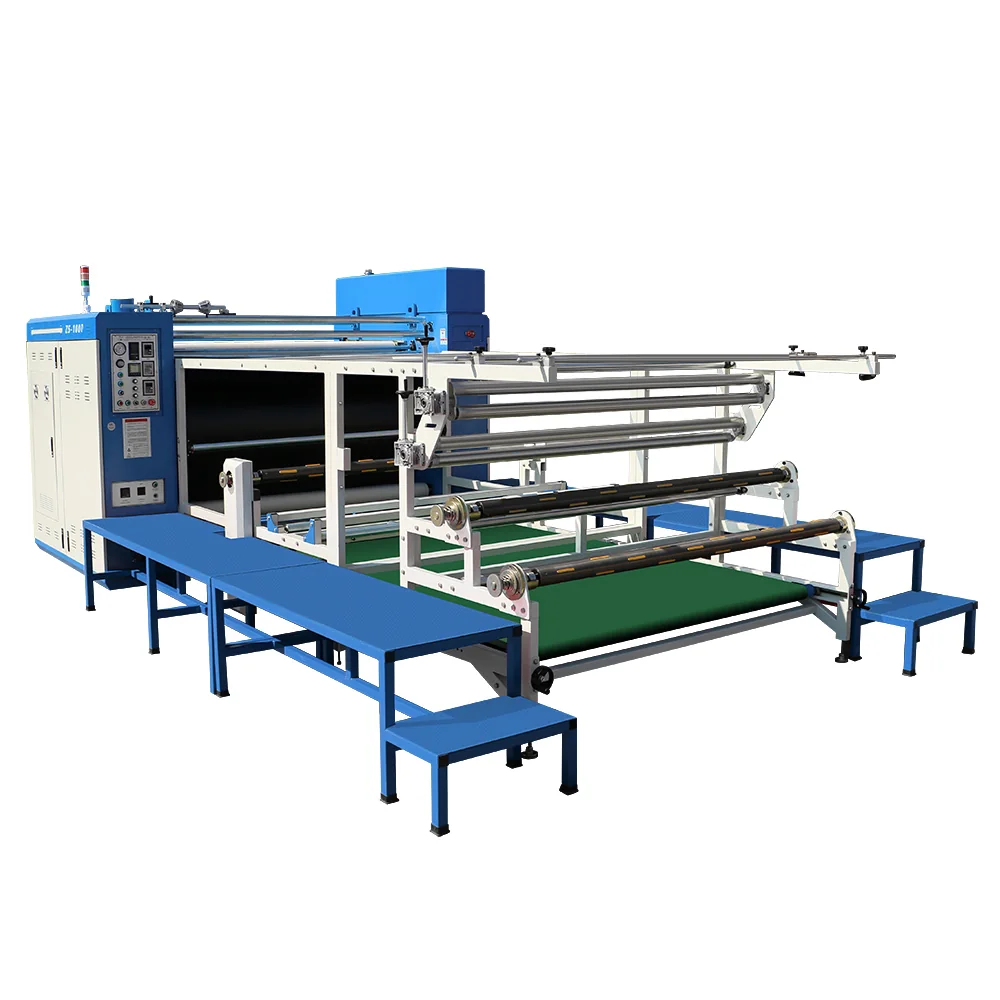
Bei der kontinuierlichen Sublimationsdruckproduktion von Chemiefasergeweben erfolgt die Übertragung des Musters in einem Augenblick; entscheidend für die Ausbeute ist vielmehr, ob die Spannung des Gewebes auf dem gesamten Weg vom Abwickeln bis zum Aufwickeln stabil ist.Viele als „technische Probleme“ eingestufte Mängel wie Faltenbildung, Bahnversatz, Farbabweichungen und Registerfehler lassen sich letztendlich oft auf Schwankungen der Zugspannung zurückführen.
Welche Probleme kann eine unkontrollierte Spannung verursachen?
- Faltenbildung im Stoff: Bei zu hoher Abwickelspannung oder einer nicht synchronen Aufwicklung entstehen bereits vor dem Eintritt in die Andruckwalze Falten im Stoff.
- Schieflauf und schräge Falten: Bei einer langsamen Spurkorrektur oder ungleichmäßiger Spannung auf beiden Seiten wird das Gewebe in der Breitenrichtung ungleichmäßig beansprucht.
- Farbabweichungen beim Transferdruck: Schwankungen in der Zugkraft verändern den Anpressdruck des Gewebes an die Walze, wodurch sich die Transferrate entsprechend verändert.
- Mangelhafte Aufwicklung: Bei einer ungeeigneten Aufwickelspannung weist die fertige Rolle ungleichmäßige Spannung und unebene Enden auf.
Abwickeln, Bahnführung und Aufwickeln müssen aufeinander abgestimmt ausgelegt werden
Die Spannungsregelung ist keine Frage einzelner Komponenten. Das Abwickeln erfordert eine konstante Spannung oder eine konische Abnahme der Spannung, die Bahnführung muss auch bei geringer Spannung reaktionsschnell bleiben, und das Aufwickeln muss synchron mit der Liniengeschwindigkeit erfolgen. Wenn die Parameter dieser drei Schritte unabhängig voneinander geregelt werden, kommt es in der Serienproduktion zu der Situation, dass „diese Rolle zwar richtig eingestellt ist, die nächste sich aber schon wieder anders verhält“.
Bei Strick- und elastischen Stoffen empfiehlt es sich, den Spannungsregelungsbereich etwas weiter zu fassen und Spielraum für manuelle Feineinstellungen zu belassen, um eine schnelle Anpassung an verschiedene Stoffchargen zu ermöglichen.
Unterschiedliche Stoffe erfordern unterschiedliche Spannungsstrategien
Leichte, hochelastische Stoffe eignen sich für niedrigere Zugspannungswerte in Verbindung mit einer empfindlicheren Bahnlaufkorrektur; bei schweren Stoffen muss hingegen eine ausreichende Zugspannung gewährleistet sein, um die Stoffbahn zu glätten und ein Aufstauen des Stoffes vor den Andruckwalzen zu vermeiden.Erfassen Sie vor der Serienproduktion die Zugkraftparameter und ordnen Sie dabei die Stoffspezifikationen, die Liniengeschwindigkeit und die Zugkraftwerte einander zu, damit bei einem Auftragswechsel die Prozessrezeptur direkt abgerufen werden kann.
Drei Empfehlungen für die Inbetriebnahme vor Ort
- Zunächst eine statische Überprüfung durchführen: Parallelität der Walzen, Druck der Andruckwalzen und Stofflaufbahn überprüfen, um zu vermeiden, dass mechanische Probleme fälschlicherweise als elektrische Probleme interpretiert werden.
- Anschließend segmentweise Inbetriebnahme: Überprüfen Sie die Abschnitte Abwickeln, Transferdruck und Aufwickeln nacheinander; erst wenn jeder Abschnitt stabil läuft, lassen Sie die Anlage im Verbund laufen.
- Abschließend Protokollierung: Halten Sie die Parameter für eine stabile Produktion in einem Prozessblatt fest, um die Abhängigkeit von persönlicher Erfahrung zu verringern.
Sollten Sie bei der kontinuierlichen Bedruckung Probleme mit der Stabilität oder der Ausbeute im Zusammenhang mit der Zugkraft haben, wenden Sie sich gerne an Zhishang Technology. Wir geben Ihnen unter Berücksichtigung des Gewebes und des Maschinenmodells gezielte Empfehlungen zur Anpassung.