Kāpēc sprieguma kontrole kļūst arvien svarīgāka sintētisko audumu nepārtrauktas apdrukas procesā?
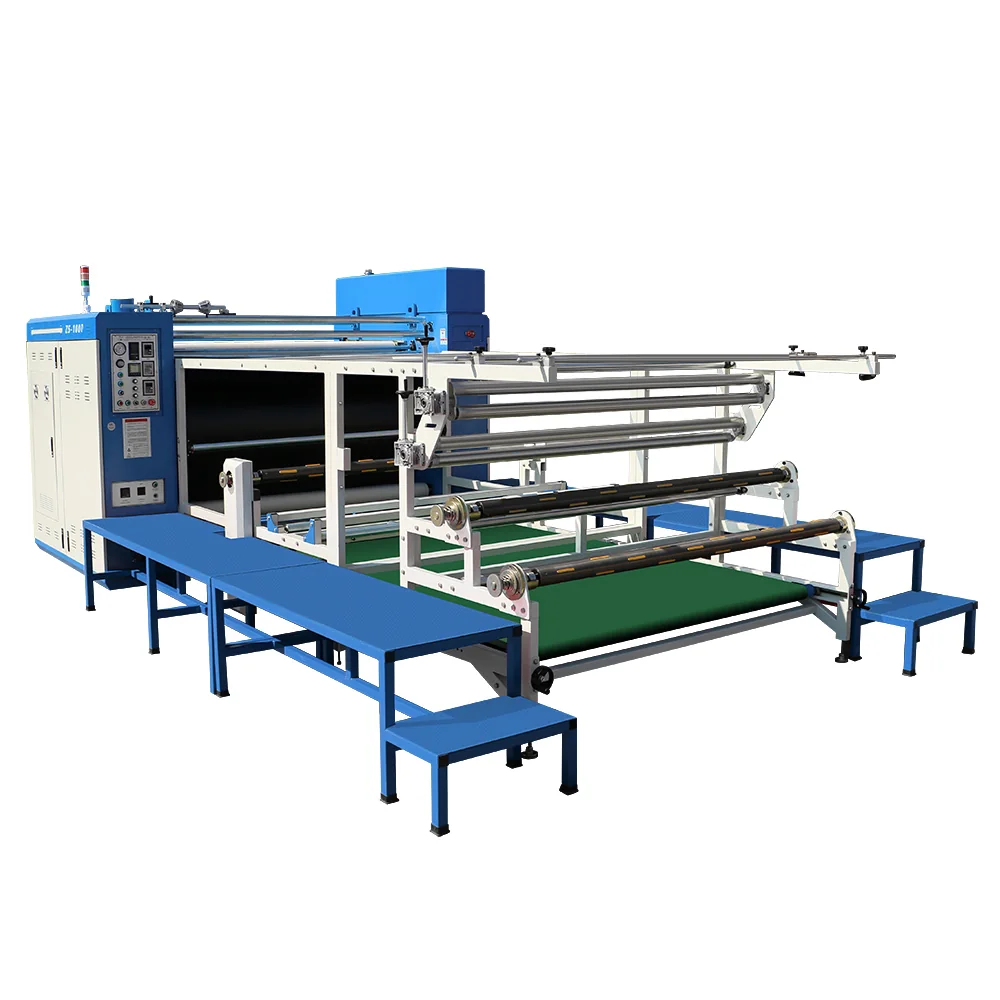
Ķīmisko šķiedru audumu nepārtrauktas termiskās sublimācijas pārneses ražošanas procesā attēla pārnešana notiek vienā mirklī; to, kas patiesi nosaka gatavo izstrādājumu iznākumu, ir tas, vai auduma spriegums ir stabils visā ceļā no atvērtās ruļļa līdz savīšanai.Daudzas par „tehnoloģiskām problēmām” uzskatītās parādības, piemēram, krunkas, novirzes, krāsu atšķirības un reģistrācijas nobīdes, galarezultātā bieži vien ir saistītas ar sprieguma svārstībām.
Kādas problēmas rada nekontrolēts spriegums?
- Auduma krunkas: pārāk liels atvelkamā ruļļa spriegums vai nesaskaņota satīšanas ruļļa darbība rada krunkas jau pirms auduma nonākšanas spiedvālī.
- Novirzīšanās un šķērsvirziena krunkas: ja novirzes korekcijas reakcija ir lēna vai spriegums abās pusēs ir nevienmērīgs, audums tiek pakļauts nevienmērīgai slodzei platuma virzienā.
- Krāsu novirzes pārnesē: sprieguma svārstības maina auduma pieskārienu cilindram, tādējādi mainot pārneses efektivitāti.
- Nepareiza ruļļa veidošana: nepareizs uzvītšanas spriegums, kā rezultātā gatavajam ruļlim rodas nevienmērīga stingrība un nevienādi gali.
Atvīšanas, novirzes korekcijas un savīšanas procesiem jābūt saskaņoti projektētiem
Spriedzes kontrole nav atsevišķas detaļas jautājums. Atvīšanai nepieciešama nemainīga spriedze vai pakāpeniski samazināta spriedze, novirzes korekcijai jābūt jutīgai zemā spriedzes līmenī, savukārt savīšanai jābūt sinhronizētai ar līnijas ātrumu. Ja šo trīs posmu parametri tiek regulēti atsevišķi, masveida ražošanā rodas situācija, kad „vienu ruļļu ir izdevies noregulēt, bet nākamajā viss atkal mainās”.
Adītiem un elastīgiem audumiem ieteicams iestatīt plašāku sprieguma kontroles diapazonu un saglabāt iespēju veikt manuālu smalku regulēšanu, lai ērti un ātri varētu pielāgoties dažādām auduma partijām.
Dažādiem audumiem nepieciešamas atšķirīgas sprieguma kontroles stratēģijas
Vieglām un elastīgām auduma šķirnēm ir piemērots zemāks sprieguma līmenis, ko papildina jutīgāka novirzes korekcija; savukārt smagiem audumiem ir jānodrošina pietiekams spriegums, lai izlīdzinātu auduma virsmu un novērstu auduma uzkrāšanos pirms ieiešanas presēšanas veltnī.Pirms sērijveida ražošanas veiciet sprieguma parametru reģistrēšanu, sasaistot auduma specifikācijas, līnijas ātrumu un sprieguma vērtības, lai, mainot pasūtījumu, varētu tieši izmantot tehnoloģisko recepti.
Trīs ieteikumi regulēšanai uz vietas
- Vispirms veiciet statisku pārbaudi: pārliecinieties par visu veltņu paralelitāti, presēšanas veltņu spiedienu un auduma ceļu, lai izvairītos no situācijas, kad mehāniskas problēmas tiek uzskatītas par elektriskām problēmām.
- Tad veiciet posmveida regulēšanu: pārbaudiet atsevišķi atvīšanas, pārneses un uzvīšanas posmus; kad katrs posms darbojas stabili, savienojiet tos kopā.
- Visbeidzot veiciet reģistrēšanu: nostipriniet stabilas ražošanas parametrus tehnoloģiskajā instrukcijā, lai samazinātu atkarību no individuālās pieredzes.
Ja nepārtrauktas apdrukas ražošanas procesā rodas ar spriegumu saistītas stabilitātes vai gatavo izstrādājumu iznākuma problēmas, aicinām sazināties ar „Zhishang Technology“ – mēs, ņemot vērā auduma veidu un iekārtas modeli, sniegsim konkrētus ieteikumus par nepieciešamajām korekcijām.