¿Por qué el control de la tensión es cada vez más importante en la estampación en continuo de tejidos de fibra sintética?
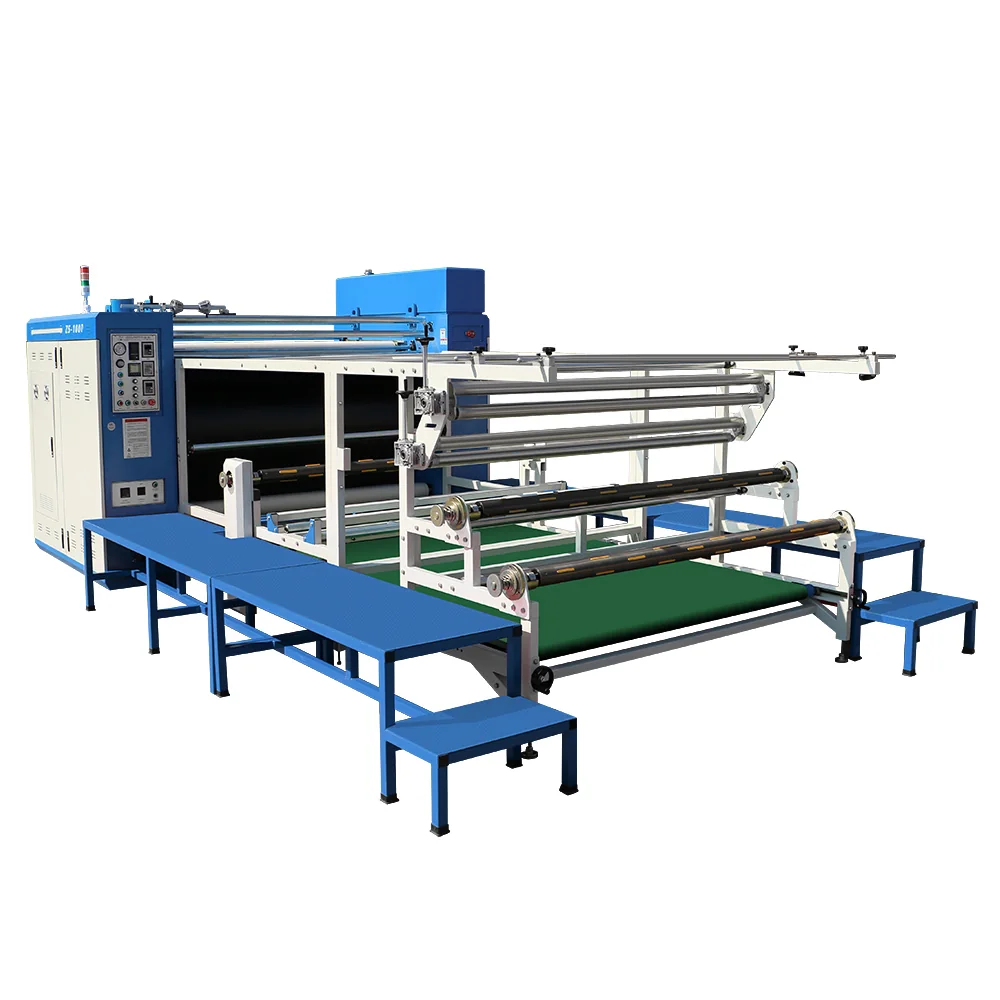
En la producción en continuo de transferencias por sublimación de tejidos de fibra sintética, la transferencia del diseño es cuestión de un instante; lo que realmente determina el rendimiento de la producción es si la tensión del tejido se mantiene estable a lo largo de todo el proceso, desde el desenrollado hasta el rebobinado.Muchos de los problemas que se atribuyen a «fallos técnicos», como las arrugas, las desviaciones, las diferencias de color y los desajustes de registro, suelen deberse, en última instancia, a fluctuaciones en la tensión.
¿Qué problemas puede acarrear una tensión descontrolada?
- Arrugas en el tejido: si la tensión de desenrollado es excesiva o el enrollado no es sincronizado, el tejido ya presenta arrugas antes de llegar a los rodillos de presión.
- Desviaciones y arrugas diagonales: si la respuesta del sistema de corrección de desviaciones es lenta o la tensión es desigual en ambos lados, el tejido recibe una fuerza desigual a lo ancho.
- Diferencias de color en la transferencia: las fluctuaciones de tensión alteran el contacto entre el tejido y el rodillo, lo que modifica la tasa de transferencia.
- Bobinado defectuoso: si la tensión de rebobinado no es la adecuada, las bobinas acabadas presentan irregularidades en la tensión y los extremos quedan desiguales.
El desenrollado, la corrección de desviación y el enrollado deben diseñarse de forma coordinada
El control de la tensión no es un problema de un solo componente. El desenrollado requiere un control de tensión constante o una reducción cónica, la corrección de la desviación debe mantener su sensibilidad en condiciones de baja tensión, y el enrollado debe mantenerse sincronizado con la velocidad lineal. Si los parámetros de estos tres procesos se gestionan de forma aislada, durante la producción en serie se dará la situación de que «cuando se ajusta bien una bobina, la siguiente vuelve a cambiar».
Para tejidos de punto y elásticos, se recomienda ampliar el margen de control de la tensión y dejar margen para el ajuste manual, lo que facilita un ajuste rápido en función de los diferentes lotes de tejido.
Cada tipo de tejido requiere una estrategia de tensión diferente
Los tejidos ligeros y muy elásticos se adaptan mejor a niveles de tensión más bajos, combinados con una corrección de desviación más sensible; por su parte, los tejidos gruesos y pesados requieren una tensión suficiente para alisar la superficie del tejido y evitar que se acumulen antes de llegar a los rodillos de presión.Antes de iniciar la producción en serie, se deben registrar los parámetros de tensión, estableciendo una correspondencia entre las especificaciones del tejido, la velocidad lineal y los valores de tensión; de este modo, al cambiar de pedido, se podrá recurrir directamente a la fórmula de proceso.
Tres recomendaciones para la puesta a punto in situ
- Realizar primero una inspección estática: comprobar el paralelismo de los rodillos, la presión de los rodillos de presión y el recorrido de la tela, para evitar que los problemas mecánicos se confundan con problemas eléctricos.
- A continuación, realice una puesta a punto por secciones: compruebe por separado las secciones de desenrollado, transferencia y enrollado; una vez estabilizadas por separado, póngalas en funcionamiento de forma sincronizada.
- Por último, elabore un registro: plasme los parámetros de producción estable en una ficha de proceso para reducir la dependencia de la experiencia personal.
Si se encuentra con problemas de estabilidad o de rendimiento relacionados con la tensión en la producción de estampado continuo, no dude en ponerse en contacto con Zhishang Technology; le ofreceremos recomendaciones de ajuste específicas en función del tejido y del modelo de máquina.