합성섬유 원단의 연속 인쇄 과정에서 장력 제어가 왜 점점 더 중요해지고 있는가
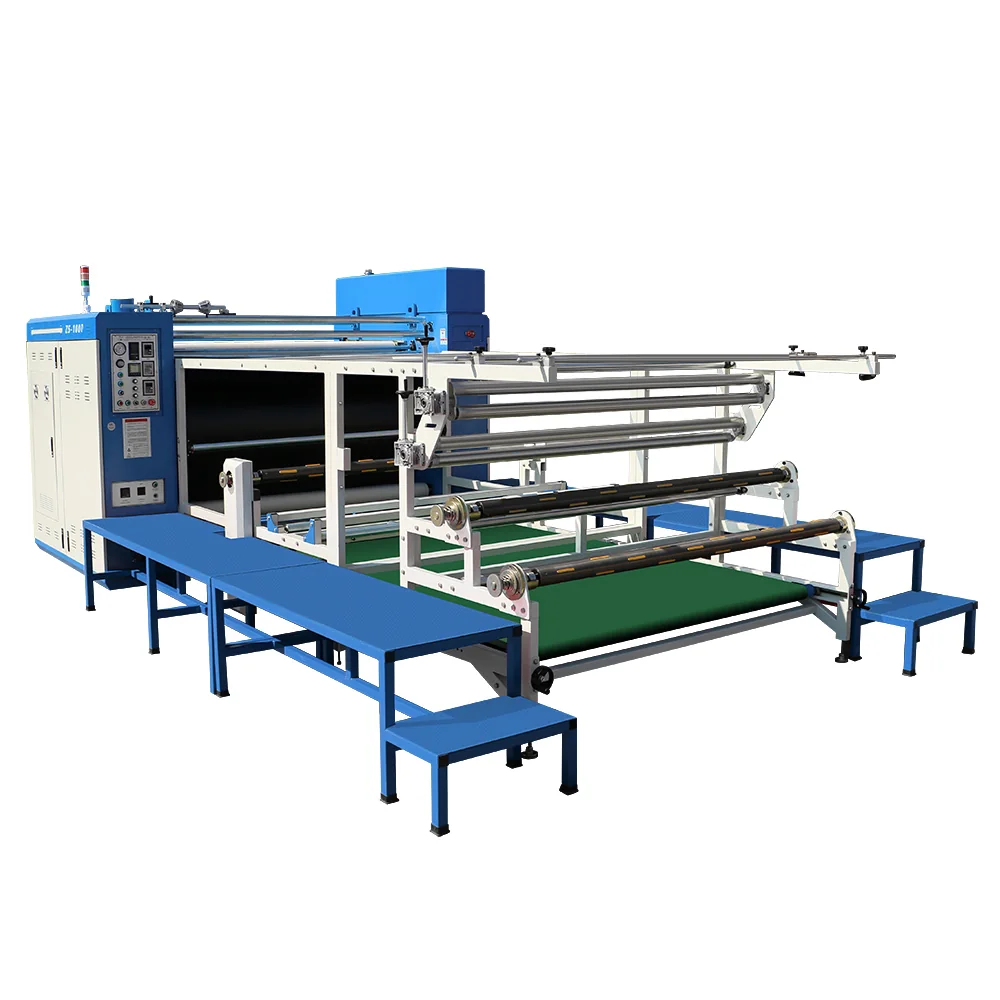
합성섬유 원단의 연속 열승화 전사 생산 과정에서, 패턴 전사는 순식간에 이루어지지만, 실제 수율을 결정하는 것은 원단이 풀림부터 감김까지의 전 과정에서 장력이 안정적인지 여부입니다.‘공정 문제’로 분류되는 주름, 편차, 색차, 등록 오차 등은 그 원인을 추적해 보면 대개 장력 변동에서 비롯됩니다.
장력 조절 실패는 어떤 문제를 초래할까요?
- 원단 주름: 풀이 풀리는 장력이 지나치게 크거나 감기가 비동기화되면, 원단이 압착 롤러에 들어가기 전부터 이미 주름이 생깁니다.
- 편차 및 비스듬한 주름: 편차 보정 반응이 느리거나 양쪽 장력이 불균형하면 원단이 폭 방향으로 일정한 힘을 받지 못합니다.
- 전사 색상 차이: 장력 변동으로 인해 원단과 롤러의 밀착 상태가 바뀌면 전사율도 함께 변합니다.
- 권취 불량: 권취 장력이 부적절하면 완제품 롤에 장력 불균일 및 끝면 불규칙 현상이 발생합니다.
풀기, 편차 보정, 감기는 공조적으로 설계되어야 합니다
장력 제어는 단일 부품의 문제가 아닙니다. 풀기 단계에서는 일정한 장력 또는 테이퍼 감소 제어가 필요하며, 편차 보정은 낮은 장력 조건에서도 민감하게 반응해야 하고, 감기 단계에서는 선속도에 맞춰 동기화되어야 합니다. 이 세 단계의 매개변수가 각각 독립적으로 설정되면 양산 시 “이 롤은 잘 조정했는데 다음 롤은 또 달라진다”는 상황이 발생합니다.
니트 및 신축성 원단의 경우, 장력 제어 범위를 좀 더 넓게 설정하고 수동 미세 조정 기능을 남겨두어, 서로 다른 로트의 원단에 대해 신속하게 조정할 수 있도록 하는 것이 좋습니다.
원단 종류에 따라 다른 장력 전략이 필요합니다
중량이 가볍고 신축성이 큰 원단은 낮은 장력 수준이 적합하며, 이에 맞춰 더 민감한 편차 보정이 필요합니다. 반면 두껍고 무거운 원단은 원단 표면을 평평하게 펴줄 수 있을 만큼 충분한 장력을 확보하여 압착 롤러 진입 전 원단이 쌓이는 현상을 방지해야 합니다.대량 생산 전에 먼저 장력 파라미터를 기록해 두어 원단 사양, 선속도 및 장력 값을 매칭해 두면, 생산 품목을 변경할 때 공정 레시피를 바로 불러올 수 있습니다.
현장 시운전을 위한 세 가지 제안
- 먼저 정적 점검: 각 롤의 평행도, 압착 롤의 압력 및 원단 이송 경로를 확인하여 기계적 문제를 전기적 문제로 오인하는 것을 방지하십시오.
- 다음으로 구간별 조정: 풀기, 전사, 감기 구간을 각각 확인하고, 각 구간이 안정화된 후 연동합니다.
- 마지막으로 기록하기: 안정적으로 생산되는 파라미터를 공정 시트 형태로 고정하여 개인 경험에 대한 의존도를 줄이십시오.
연속 인쇄 생산 과정에서 장력 관련 안정성 및 수율 문제를 겪고 계신다면, Zhishang Technology로 문의해 주십시오. 원단과 기종을 고려하여 맞춤형 조정 제안을 드리겠습니다.