Kodėl įtempimo kontrolė tampa vis svarbesnė nepertraukiamo cheminių pluoštų audinių spausdinimo procese?
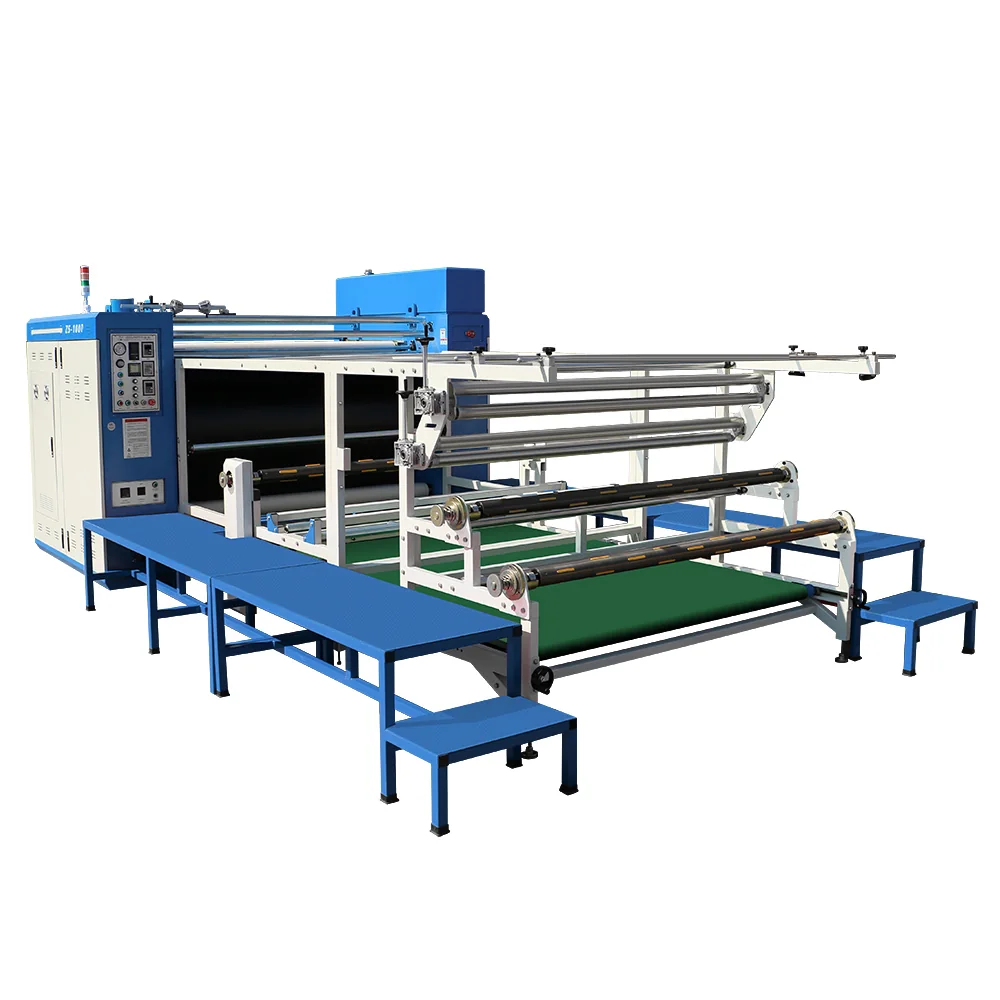
Gaminant cheminio pluošto audinius naudojant nepertraukiamą terminio sublimacijos perkėlimo procesą, rašto perkėlimas trunka tik akimirksnį, o tikrasis gamybos išeigos rodiklis priklauso nuo to, ar audinio įtempimas visą kelią nuo išvyniavimo iki suvyniavimo yra stabilus.Daugelis problemų, priskiriamų „technologiniams trikdžiams“, pavyzdžiui, raukšlėjimasis, nukrypimas nuo linijos, spalvų skirtumai ir registracijos nukrypimai, galiausiai dažniausiai siejasi su įtempimo svyravimais.
Kokias problemas sukelia nekontroliuojamas įtempimas
- Audinio raukšlėjimas: jei išvyniavimo įtampa per didelė arba suvyniavimas nesinchronizuotas, audinyje raukšlės atsiranda dar prieš jam patenkant į presavimo ritinį.
- Nuokrypimas ir įstrižiniai raukšlėjimai: jei koregavimo reakcija yra lėta arba įtempimas abiejose pusėse yra nevienodas, audinys patiria nevienodą jėgą pločio kryptimi.
- Spausdinimo spalvų skirtumai: įtempimo svyravimai keičia audinio prigludimą prie cilindrų, dėl to kinta spausdinimo kokybė.
- Netinkamas suvyniojimas: dėl netinkamo suvyniojimo įtempimo gatavo produkto ritinys tampa nevienodai įtemptas, o jo galai – nelygūs.
Išvyniavimo, kreivumo koregavimo ir suvyniavimo procesai turi būti suprojektuoti taip, kad veiktų suderintai
Įtempimo kontrolė nėra vienos detalės problema. Atsukimui reikalingas pastovus įtempimas arba laipsniškai mažėjantis įtempimas, kreivumo koregavimas turi išlikti jautrus esant mažam įtempimui, o suvyniojimas turi būti sinchronizuotas su linijiniu greičiu. Jei šių trijų etapų parametrai nustatomi atskirai, serijinės gamybos metu susidursite su situacija, kai „sureguliavus vieną ritinį, kitas vėl pasikeičia“.
Megztų ir elastinių audinių atveju rekomenduojama nustatyti platesnį įtempimo reguliavimo intervalą ir palikti galimybę rankiniam mikroreguliavimui, kad būtų galima greitai prisitaikyti prie skirtingų audinių partijų.
Skirtingiems audiniams reikalingos skirtingos įtempimo strategijos
Lengviems ir labai elastingiems audiniams tinka žemesnis įtempimo lygis, derinamas su jautresniu kreipimo reguliavimu; o storiems audiniams reikia užtikrinti pakankamą įtempimą, kad audinys būtų išlygintas ir nesusikauptų prieš įeinant į presavimo ritinį.Prieš pradedant serijinę gamybą, užregistruokite įtempimo parametrus, susiejant audinio specifikacijas, linijinį greitį ir įtempimo vertes, kad keičiant užsakymą būtų galima tiesiogiai pasinaudoti technologine receptūra.
Trys patarimai, kaip atlikti reguliavimą gamybos vietoje
- Pirmiausia atlikite statinį patikrinimą: patikrinkite visų velenų lygiagretumą, presavimo velenų spaudimą ir audinio judėjimo trajektoriją, kad mechaninės problemos nebūtų klaidingai palaikytos elektrinėmis.
- Tada atlikite etapinį derinimą: atskirai patikrinkite išvyniavimo, perkėlimo ir suvyniavimo etapus; tik stabilizavus kiekvieną etapą atskirai, sujunkite juos į vieną sistemą.
- Galiausiai užfiksuokite duomenis: stabilios gamybos parametrus įtraukite į technologinę instrukciją, taip sumažindami priklausomybę nuo asmeninės patirties.
Jei nuolatinės spausdinimo gamybos metu susiduriate su įtempimo stabilumo ir gaminių išeigos problemomis, kreipkitės į „Zhishang Technology“ – atsižvelgdami į audinį ir mašinos modelį, pateiksime tikslius reguliavimo patarimus.