Miks on pingekontroll sünteetiliste kangaste pidevtrükis üha olulisem?
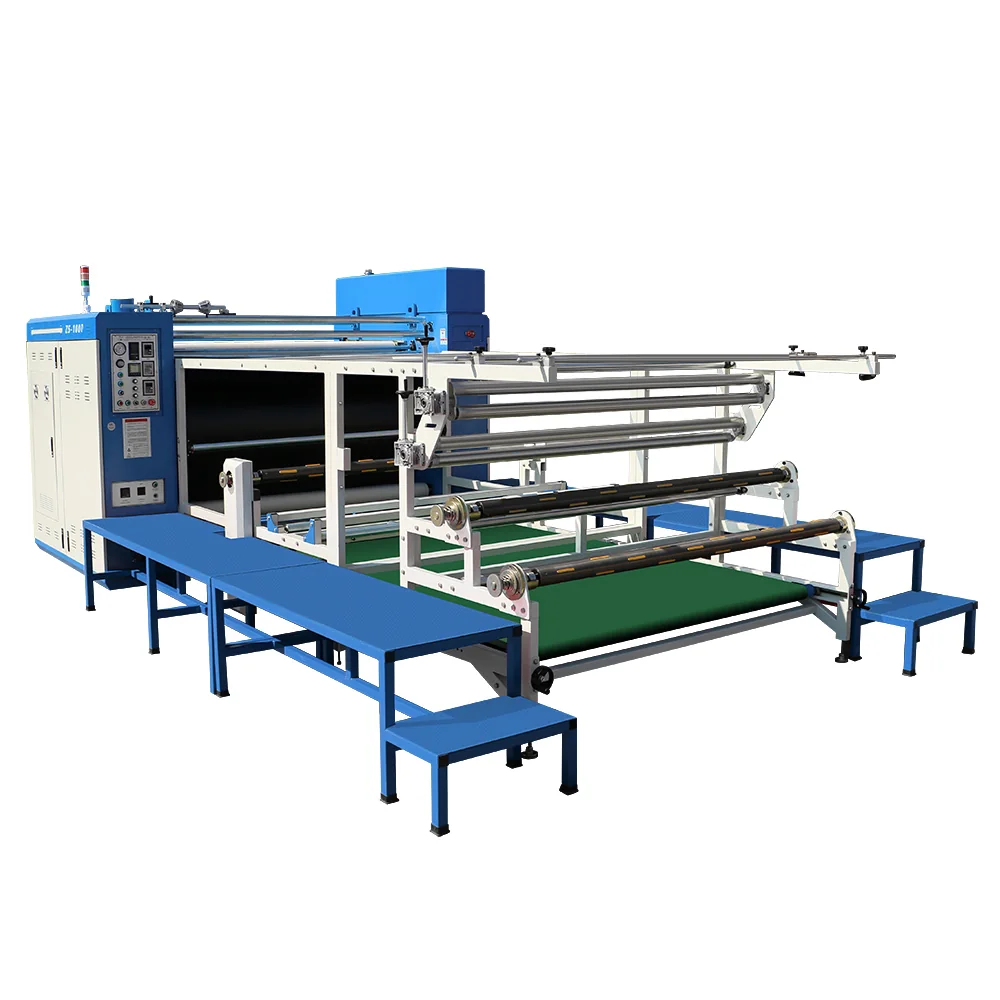
Sünteetiliste kangaste pidevas termosuublimatsioontransfeerimise tootmisprotsessis toimub mustri ülekandmine vaid hetke jooksul; lõpptoote saagikust määrab tegelikult see, kas kanga pinge on stabiilne kogu protsessi vältel, alates lahtirullimisest kuni kokkurullimiseni.Paljud „tehnilisteks probleemideks“ peetavad nähtused – kortsumine, kõrvalekaldumine, värvierinevused ja registri nihked – on lõppkokkuvõttes sageli tingitud pingekõikumistest.
Milliseid probleeme põhjustab pinguse kontrolli kaotamine?
- Kanga kortsumine: liiga suur lahtirullimise pinge või ebakõla ülesrullimisel põhjustab kanga kortsumist juba enne surverullile jõudmist.
- Kõrvalekaldumine ja diagonaalsed kortsud: kui kõrvalekaldumise korrigeerimine on aeglane või pinged mõlemal küljel on ebavõrdsed, ei mõju kangale laius suunas ühtlaselt.
- Värvierinevused trükkimisel: pingekõikumised muudavad kanga ja trükirulli vahelist kontakti, mille tagajärjel muutub trükkimise efektiivsus.
- Halb rullimine: kui ülesrullimise pinget ei ole õigesti reguleeritud, on valmisrull ebaühtlaselt pingul ja otsad on ebaühtlased.
Lahtirullimine, kõrvalekalde korrigeerimine ja ülesrullimine tuleb projekteerida koostöös
Pingekontroll ei ole üksiku komponendi küsimus. Lahtirullimisel on vaja püsivat pinget või koonilist pinget, joondamine peab olema tundlik madala pinge tingimustes ning kokkerullimine peab toimuma sünkroonselt liinikiirusega. Kui nende kolme etapi parameetrid on omavahel kooskõlastamata, tekib masstootmises olukord, kus „kui üks rull on häälestatud, muutub järgmine jälle“.
Silmkoeliste ja elastsete kangaste puhul soovitatakse pingekontrolli vahemikku veidi laiendada ning jätta ruumi käsitsi peenhäälestuseks, et erinevate kangapartiiide puhul oleks võimalik kiiresti kohandada.
Erinevatele kangastele tuleb rakendada erinevaid pingestamisstrateegiaid
Kerge kaaluga ja suure elastsusega kangastele sobib madalam pingetase koos tundlikuma kõrvalekallekorrigeerimisega; paksemate kangaste puhul tuleb tagada piisav pinge, et kangas oleks sirge ja vältida kanga kuhjumist enne surverullile jõudmist.Enne seeriatootmise alustamist tuleks pingeparameetrid registreerida, seostades kanga spetsifikatsioonid, liinikiiruse ja pingeväärtused, et tootmise vahetamisel saaks protsessiretsepti otse kasutusele võtta.
Kolm soovitust kohapealseks seadistamiseks
- Esmalt tehke staatiline kontroll: veenduge, et kõik rullid on paralleelsed, kontrollige surverullide survet ja kanga liikumisteed, et vältida mehaaniliste probleemide ekslikku pidamist elektrilisteks probleemideks.
- Seejärel seadistage osade kaupa: kontrollige lahtirullimist, ülekandmist ja kokkurullimist eraldi ning ühendage need alles siis, kui iga osa töötab stabiilselt.
- Lõpuks tehke märkmeid: kinnitage stabiilse tootmise parameetrid tootmisjuhendisse, et vähendada sõltuvust isiklikust kogemusest.
Kui teil tekib pidevas trükitootmises pingega seotud stabiilsus- või tootlikkusprobleeme, võtke julgelt ühendust Zhishang Technologyga – anname kanga ja masinamudeli põhjal asjakohaseid reguleerimissoovitusi.