Hvorfor blir spenningskontroll stadig viktigere ved kontinuerlig trykking på kunstfiberstoffer?
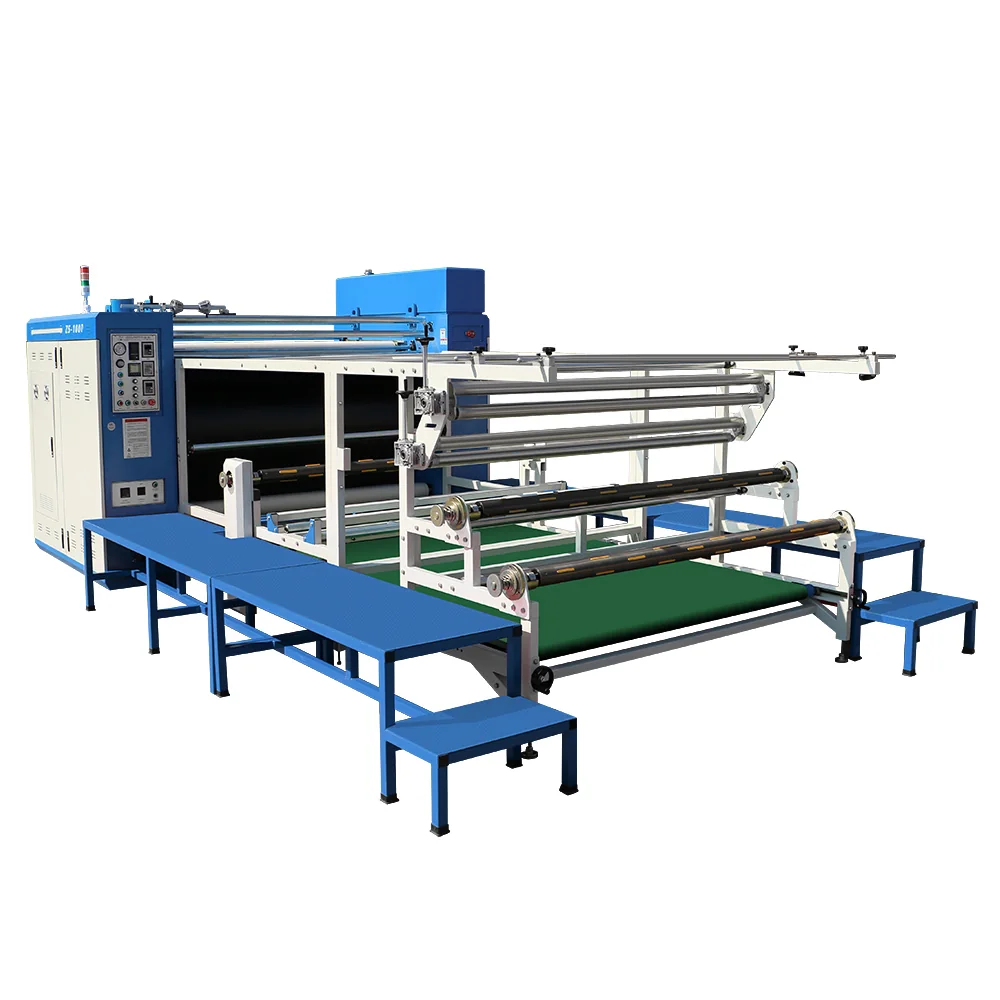
I kontinuerlig produksjon av termisk sublimeringstrykk på syntetiske tekstiler skjer overføringen av mønsteret på et øyeblikk; det som virkelig avgjør utbyttet, er om spenningen i stoffet er stabil gjennom hele prosessen, fra avrulling til opprulling.Mange av de problemene som blir klassifisert som «tekniske problemer» – rynker, skjevheter, fargeavvik og registreringsfeil – kan ofte spores tilbake til svingninger i spenningen.
Hvilke problemer kan ukontrollert spenning føre til?
- Rynker i stoffet: For høy avrullingsspenning eller asynkron opprulling fører til at stoffet allerede har fått rynker før det kommer inn i pressvalsen.
- Skråstilling og skrå rynker: Langsom korreksjon av skjevhet eller ujevn spenning på begge sider fører til at stoffet utsettes for ujevn kraft i bredderetningen.
- Fargeavvik ved overføring: Svingninger i spenningen endrer kontakten mellom stoffet og valsen, noe som påvirker overføringsgraden.
- Dårlig opprulling: Uhensiktsmessig opprullingsspenning fører til ujevn stramhet og ujevne ender på den ferdige rullen.
Avrulling, sporskorrigering og opprulling må utformes i samspill
Spenningskontroll er ikke et problem knyttet til en enkelt komponent. Avrulling krever konstant spenning eller gradvis avtagende spenning, sporjustering må være følsom under lave spenningsforhold, mens opprulling må holde seg synkronisert med linjehastigheten. Hvis parametrene for disse tre trinnene styres uavhengig av hverandre, vil det oppstå situasjoner under masseproduksjon der «denne rullen er justert, men den neste er annerledes».
For strikkede og elastiske stoffer anbefales det å sette spenningskontrollvinduet litt bredere og beholde muligheten for manuell finjustering, slik at man raskt kan tilpasse seg forskjellige stoffpartier.
Ulike stoffer krever ulike spenningsstrategier
Stoffer med lav vekt og stor elastisitet egner seg for lavere spenningsnivåer, kombinert med mer følsom sporskorrigering; tykke og tunge stoffer krever derimot tilstrekkelig spenning for å glatte ut stoffoverflaten og unngå at stoffet hoper seg opp før det kommer inn i pressvalsen.Før masseproduksjonen starter, bør man registrere spenningsparametrene og koble stoffspesifikasjoner, linjehastighet og spenningsverdier sammen, slik at man kan hente frem prosessoppskriften direkte ved bytte av ordre.
Tre anbefalinger for innkjøring på stedet
- Start med en statisk kontroll: Kontroller at alle valser er parallelle, at trykkvalsene har riktig trykk og at stoffbanen er korrekt, for å unngå at mekaniske problemer feiltolkes som elektriske problemer.
- Deretter justering i etapper: Kontroller avrulling, overføring og opprulling hver for seg, og koble dem sammen først når hver etappe er stabilisert.
- Til slutt: Dokumenter innstillingene – fastsett de stabile produksjonsparametrene i en prosessspesifikasjon for å redusere avhengigheten av individuell erfaring.
Hvis du støter på stabilitets- eller utbytteproblemer knyttet til spenning i kontinuerlig trykkproduksjon, er du velkommen til å kontakte Zhishang Technology. Vi vil gi målrettede justeringsanbefalinger basert på stoffet og maskinmodellen.