ทำไมการควบคุมความตึงจึงมีความสำคัญมากขึ้นเรื่อยๆ ในการพิมพ์แบบต่อเนื่องของผ้าทำจากเส้นใยสังเคราะห์?
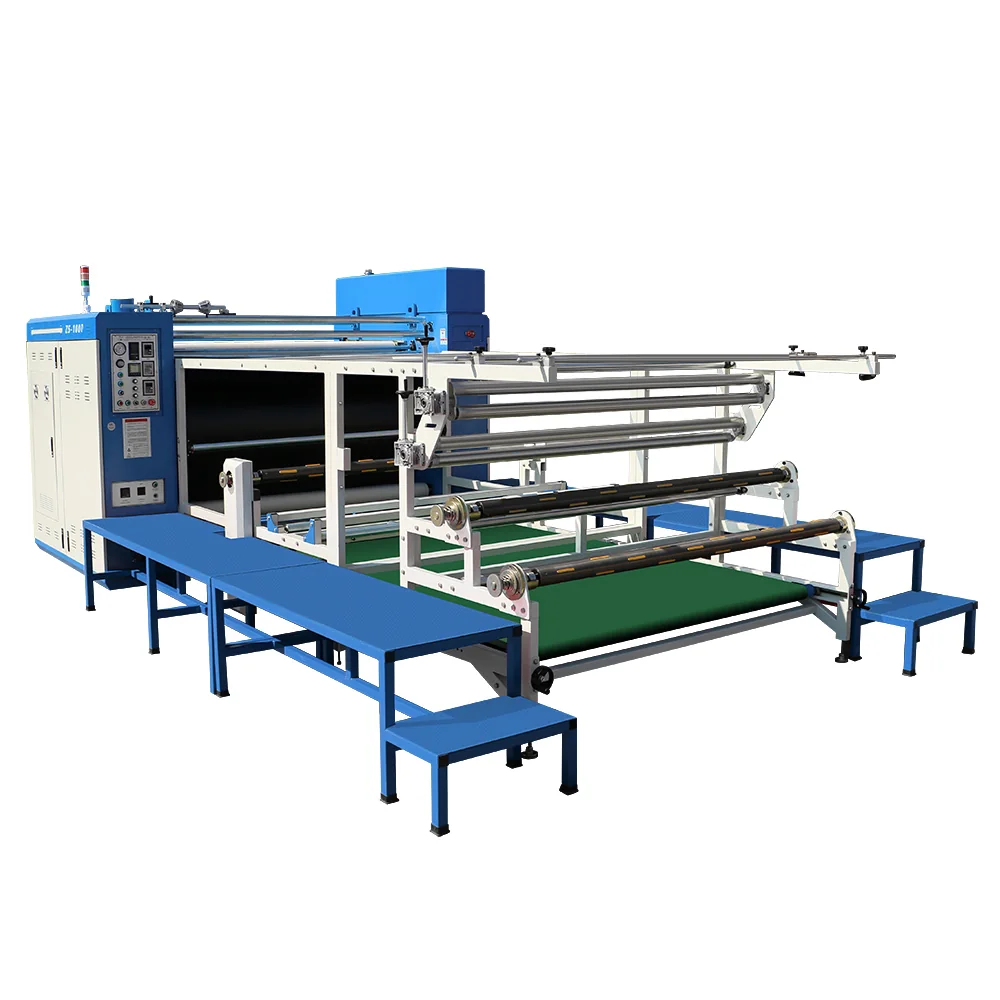
ในกระบวนการผลิตด้วยวิธีถ่ายโอนแบบซับลิเมชันความร้อนต่อเนื่องสำหรับผ้าใยสังเคราะห์ การถ่ายโอนลายเกิดขึ้นในพริบตา; สิ่งที่กำหนดผลผลิตอย่างแท้จริงคือว่าแรงตึงจะคงที่ตลอดทั้งกระบวนการ ตั้งแต่การคลายม้วนจนถึงการม้วนกลับปัญหาหลายอย่างที่จัดอยู่ในหมวดหมู่ ‘ปัญหาในกระบวนการ’ — เช่น การเกิดรอยย่น การจัดตำแหน่งไม่ตรง ความแตกต่างของสี และข้อผิดพลาดในการจัดตำแหน่ง — สามารถสืบย้อนกลับได้ถึงความผันผวนของแรงตึง
แรงตึงที่ไม่ได้รับการควบคุมอาจก่อให้เกิดปัญหาใดได้บ้าง?
- ผ้าเกิดรอยย่น: หากแรงตึงขณะคลายม้วนสูงเกินไป หรือการม้วนกลับไม่สอดคล้องกัน รอยย่นจะปรากฏบนผ้าก่อนที่ผ้าจะเข้าสู่ลูกกลิ้งกด
- การเอียงและรอยยับแนวทแยง: การตอบสนองของระบบนำผ้าที่ช้า หรือแรงตึงที่ไม่สม่ำเสมอทั้งสองด้าน ทำให้ผ้าต้องรับแรงที่ไม่เท่ากันตลอดความกว้างของผ้า
- ความแตกต่างของสีในการพิมพ์แบบถ่ายโอน: ความผันผวนของแรงตึงทำให้การสัมผัสระหว่างผ้ากับลูกกลิ้งเปลี่ยนแปลง ส่งผลให้อัตราการถ่ายโอนสีไม่สม่ำเสมอ
- การม้วนเป็นม้วนไม่ดี: หากแรงตึงในการม้วนเก็บไม่เหมาะสม ม้วนผ้าที่เสร็จสิ้นจะมีความแน่นไม่สม่ำเสมอและปลายม้วนไม่เรียบ
การคลายม้วน การนำทางผ้า และการม้วนต้องได้รับการออกแบบให้ทำงานร่วมกันอย่างประสานกัน
การควบคุมแรงตึงไม่ใช่เรื่องที่ขึ้นอยู่กับส่วนประกอบเดียว การคลายม้วนต้องใช้แรงตึงคงที่หรือการควบคุมแรงตึงแบบลดระดับ; การนำผ้าต้องมีความไวต่อแรงตึงต่ำ; และการม้วนต้องสอดคล้องกับความเร็วของสายการผลิต หากพารามิเตอร์ของทั้งสามขั้นตอนนี้ถูกจัดการอย่างแยกกัน การผลิตจำนวนมากจะนำไปสู่สถานการณ์ที่ ‘ม้วนหนึ่งถูกปรับให้ถูกต้อง แต่ม้วนถัดไปกลับแตกต่างออกไป’
สำหรับผ้าถักและผ้ายืด แนะนำให้ตั้งช่วงควบคุมแรงตึงให้กว้างขึ้น และให้พื้นที่สำหรับการปรับแต่งละเอียดด้วยมือ เพื่ออำนวยความสะดวกในการปรับเปลี่ยนอย่างรวดเร็วสำหรับผ้าจากแต่ละล็อตที่แตกต่างกัน
ผ้าชนิดต่าง ๆ ต้องการกลยุทธ์การควบคุมแรงตึงที่แตกต่างกัน
ผ้าที่มีน้ำหนักเบาและยืดหยุ่นสูงเหมาะที่สุดกับระดับแรงตึงที่ต่ำ ร่วมกับการนำทางผ้าที่ไวต่อการปรับแต่งมากขึ้น ส่วนผ้าที่มีน้ำหนักมากกลับต้องการแรงตึงที่เพียงพอเพื่อรับประกันว่าผ้าถูกวางราบเรียบ ป้องกันไม่ให้ผ้าทับซ้อนกันก่อนเข้าสู่ลูกกลิ้งกดก่อนการผลิตจำนวนมาก ให้บันทึกพารามิเตอร์แรงตึง พร้อมทั้งข้อมูลจำเพาะของผ้า ความเร็วสายพาน และค่าแรงตึง; สิ่งนี้ช่วยให้สามารถเรียกใช้สูตรกระบวนการได้โดยตรงเมื่อเปลี่ยนคำสั่งผลิต
สามข้อแนะนำสำหรับการปรับตั้งระบบที่สถานที่ผลิต
- ดำเนินการตรวจสอบแบบสถิตก่อน: ตรวจสอบความขนานของลูกกลิ้งทั้งหมด แรงกดของลูกกลิ้งกด และเส้นทางของผ้า เพื่อให้แน่ใจว่าปัญหาทางกลไม่ถูกเข้าใจผิดว่าเป็นข้อผิดพลาดทางไฟฟ้า
- จากนั้นดำเนินการทดสอบระบบแบบแบ่งส่วน: ตรวจสอบส่วนการคลายผ้า ส่วนการถ่ายโอน และส่วนการม้วนผ้ากลับทีละส่วน; เมื่อแต่ละส่วนทำงานได้อย่างเสถียรแล้ว ให้รวมส่วนเหล่านั้นเข้าเป็นระบบที่ทำงานประสานกัน
- สุดท้าย ให้บันทึกกระบวนการ: จัดทำพารามิเตอร์สำหรับการผลิตที่เสถียรลงในใบข้อมูลกระบวนการ เพื่อลดการพึ่งพาประสบการณ์ส่วนตัว
หากท่านพบปัญหาด้านความเสถียรหรือผลผลิตที่เกี่ยวข้องกับความตึงระหว่างกระบวนการพิมพ์ต่อเนื่อง โปรดติดต่อ Zhishang Technology ได้เสมอ เราจะให้คำแนะนำการปรับแต่งที่เหมาะกับความต้องการของท่าน โดยพิจารณาจากชนิดผ้าและรุ่นเครื่องของท่าน