Hvorfor bliver spændingskontrol stadig vigtigere ved kontinuerlig trykning på kunstfiberstoffer?
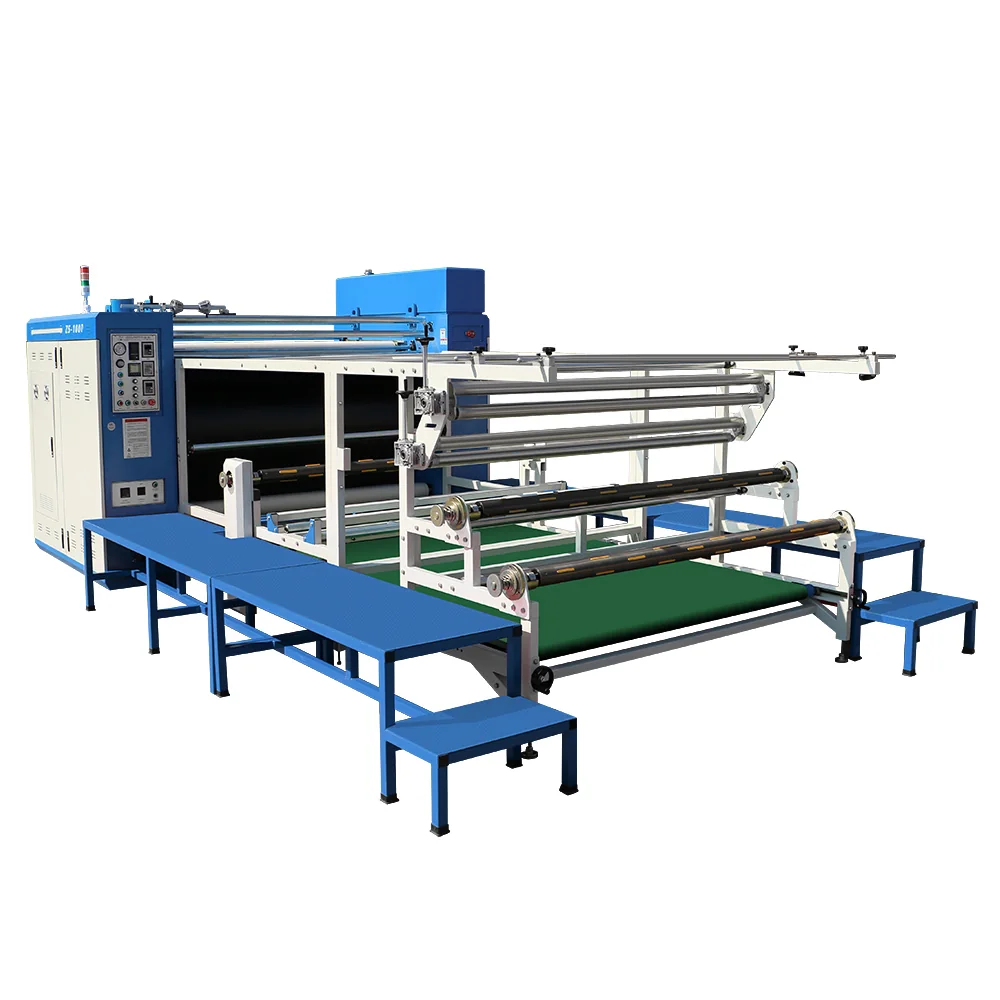
I den kontinuerlige produktion af termisk sublimeringstryk på kemiske fibre foregår overførslen af mønsteret på et øjeblik; det, der virkelig afgør udbyttet, er, om spændingen i stoffet er stabil under hele processen fra afvikling til opvikling.Mange af de problemer, der klassificeres som »tekniske problemer« – såsom krølning, skæv løb, farveafvigelser og registreringsfejl – kan i sidste ende ofte spores tilbage til svingninger i spændingen.
Hvilke problemer kan ukontrolleret træk medføre?
- Rynker i stoffet: Hvis afrulningsspændingen er for stor, eller oprulningen ikke er synkroniseret, opstår der rynker i stoffet, allerede inden det når frem til pressevalsen.
- Skråtrækning og skrå rynker: Hvis sporskorrektion reagerer langsomt, eller hvis spændingen er uens på begge sider, udsættes stoffet for uensartet belastning i bredderetningen.
- Farveafvigelser ved overførsel: Spændingsudsving ændrer stoffets tilpasning til valsen, hvilket medfører ændringer i overførselsgraden.
- Dårlig oprulning: Hvis oprulningsspændingen er forkert indstillet, vil den færdige rulle være ujævnt stram og have uensartede ender.
Afvikling, sporskorrektion og oprulning skal designes i samspil
Spændingsstyring er ikke et problem, der vedrører en enkelt komponent. Afvikling kræver konstant spænding eller konisk aftagende spænding, sporskorrektion skal forblive følsom under lave spændingsforhold, og oprulning skal holde trit med liniehastigheden. Hvis parametrene for disse tre trin styres uafhængigt af hinanden, vil der i masseproduktionen opstå en situation, hvor »denne rulle er indstillet korrekt, men den næste er anderledes«.
For strikkede og elastiske stoffer anbefales det at indstille spændingskontrolvinduet lidt bredere og bevare mulighed for manuel finjustering, så der hurtigt kan tilpasses til forskellige stofpartier.
Forskellige stoffer kræver forskellige trækstyrkestrategier
Stoffer med lav vægt og stor elasticitet egner sig til et lavere trækraftniveau kombineret med en mere følsom sporskorrektion; tunge stoffer kræver derimod, at trækraften er tilstrækkelig til at udglatte stoffet og undgå, at det hober sig op inden det når trykvalsen.Inden serieproduktion påbegyndes, bør der udarbejdes en oversigt over spændingsparametre, hvor stofspecifikationer, liniehastighed og spændingsværdier sammenkobles, så procesopskriften kan hentes direkte ved skift af ordre.
Tre anbefalinger til indkøring på stedet
- Start med en statisk kontrol: Bekræft, at alle ruller er parallelle, at trykrullerne har det rette tryk, og at stofbanen er korrekt, så mekaniske problemer ikke forveksles med elektriske problemer.
- Derefter skal der foretages en segmentvis indstilling: Kontroller afviklings-, overførsels- og oprulningssektionerne hver for sig, og sørg for, at hvert segment kører stabilt, før de kobles sammen.
- Til sidst skal der føres protokol: Fastlæg de parametre, der sikrer stabil produktion, i en procesvejledning for at mindske afhængigheden af individuel erfaring.
Hvis du støder på stabilitets- eller udbytteproblemer relateret til trækstyrken i din kontinuerlige trykproduktion, er du velkommen til at kontakte Zhishang Technology. Vi vil på baggrund af stoffet og maskintypen give målrettede forslag til justeringer.