Tại sao việc kiểm soát độ căng ngày càng trở nên quan trọng trong quá trình in liên tục trên vải sợi tổng hợp?
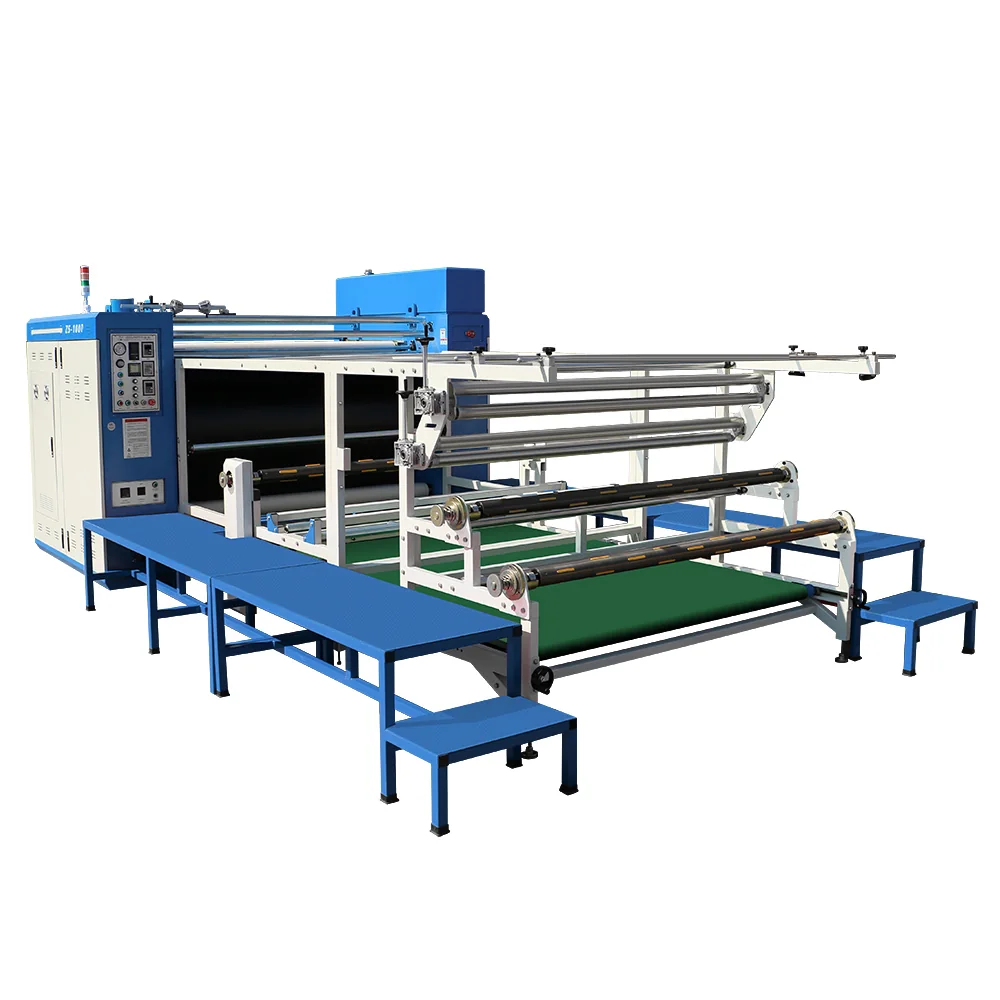
Trong quy trình sản xuất in chuyển nhiệt liên tục trên vải sợi tổng hợp, việc chuyển hình ảnh chỉ diễn ra trong chớp mắt; yếu tố thực sự quyết định tỷ lệ thành phẩm chính là độ ổn định của lực căng dọc theo toàn bộ quá trình từ khi cuộn vải ra đến khi cuộn lại.Nhiều hiện tượng như nhăn, lệch hướng, chênh lệch màu sắc và sai lệch vị trí xếp chồng – vốn thường được gán cho là “vấn đề kỹ thuật” – khi truy nguyên đến cùng thường đều xuất phát từ sự dao động của độ căng.
Sự mất kiểm soát độ căng sẽ gây ra những vấn đề gì?
- Vải bị nhăn: Lực căng khi tháo cuộn quá lớn hoặc quá trình cuộn lại không đồng bộ, khiến vải đã xuất hiện nếp nhăn trước khi đi vào trục ép.
- Chệch hướng và nhăn xiên: Hệ thống điều chỉnh lệch hướng phản ứng chậm hoặc độ căng không đồng đều ở hai bên, khiến vải chịu lực không đồng đều theo chiều rộng.
- Chênh lệch màu khi in chuyển nhiệt: Biến động lực căng làm thay đổi độ bám dính giữa vải và trục lăn, từ đó ảnh hưởng đến hiệu suất in chuyển nhiệt.
- Cuộn vải không đạt tiêu chuẩn: Lực căng khi cuộn lại không hợp lý, cuộn thành phẩm sẽ có độ chặt chẽ không đồng đều và các đầu cuộn không bằng phẳng.
Các công đoạn tháo cuộn, chỉnh lệch và cuộn lại cần được thiết kế phối hợp
Việc kiểm soát lực căng không chỉ là vấn đề của một bộ phận riêng lẻ. Quá trình tháo cuộn cần được kiểm soát bằng lực căng ổn định hoặc giảm dần theo hình nón; hệ thống chỉnh lệch phải duy trì độ nhạy cao ngay cả ở điều kiện lực căng thấp; còn quá trình cuộn lại phải đồng bộ với tốc độ dây chuyền. Nếu các thông số của ba công đoạn này hoạt động độc lập với nhau, trong quá trình sản xuất hàng loạt sẽ xảy ra tình trạng “vừa điều chỉnh xong cuộn này thì cuộn tiếp theo lại thay đổi”.
Đối với vải dệt kim và vải co giãn, nên thiết lập dải điều chỉnh lực căng rộng hơn và giữ lại khả năng điều chỉnh thủ công tinh vi, để thuận tiện cho việc điều chỉnh nhanh chóng theo từng lô vải khác nhau.
Mỗi loại vải cần có chiến lược điều chỉnh độ căng riêng
Vải có trọng lượng nhẹ và độ co giãn cao thích hợp với mức độ căng thấp hơn, kết hợp với chức năng chỉnh lệch nhạy bén hơn; trong khi đó, vải dày và nặng cần đảm bảo độ căng đủ để làm phẳng bề mặt vải, tránh tình trạng vải bị chồng chất trước khi vào trục ép.Trước khi sản xuất hàng loạt, hãy ghi lại các thông số lực căng, đối chiếu thông số vải, tốc độ dây chuyền với giá trị lực căng; khi chuyển đơn hàng, có thể trực tiếp gọi lại công thức quy trình.
Ba đề xuất khi hiệu chỉnh tại hiện trường
- Kiểm tra tĩnh trước tiên: Xác nhận độ song song của các trục lăn, áp lực của trục ép và đường đi của vải, để tránh nhầm lẫn giữa sự cố cơ khí với sự cố điện.
- Tiếp theo là điều chỉnh từng đoạn: Xác nhận từng đoạn như cuộn ra, in chuyển, cuộn vào; chỉ khi từng đoạn đã ổn định thì mới kết hợp hoạt động đồng bộ.
- Cuối cùng, ghi chép lại: Cố định các thông số sản xuất ổn định thành bảng quy trình, nhằm giảm sự phụ thuộc vào kinh nghiệm cá nhân.
Nếu quý vị gặp phải các vấn đề về độ ổn định và tỷ lệ thành phẩm liên quan đến lực căng trong quá trình sản xuất in liên tục, vui lòng liên hệ với Zhishang Technology. Chúng tôi sẽ đưa ra các đề xuất điều chỉnh phù hợp dựa trên loại vải và mẫu máy cụ thể.