Cele patru puncte de control al procesului în producția prin transfer termic a benzilor țesute și a benzilor elastice
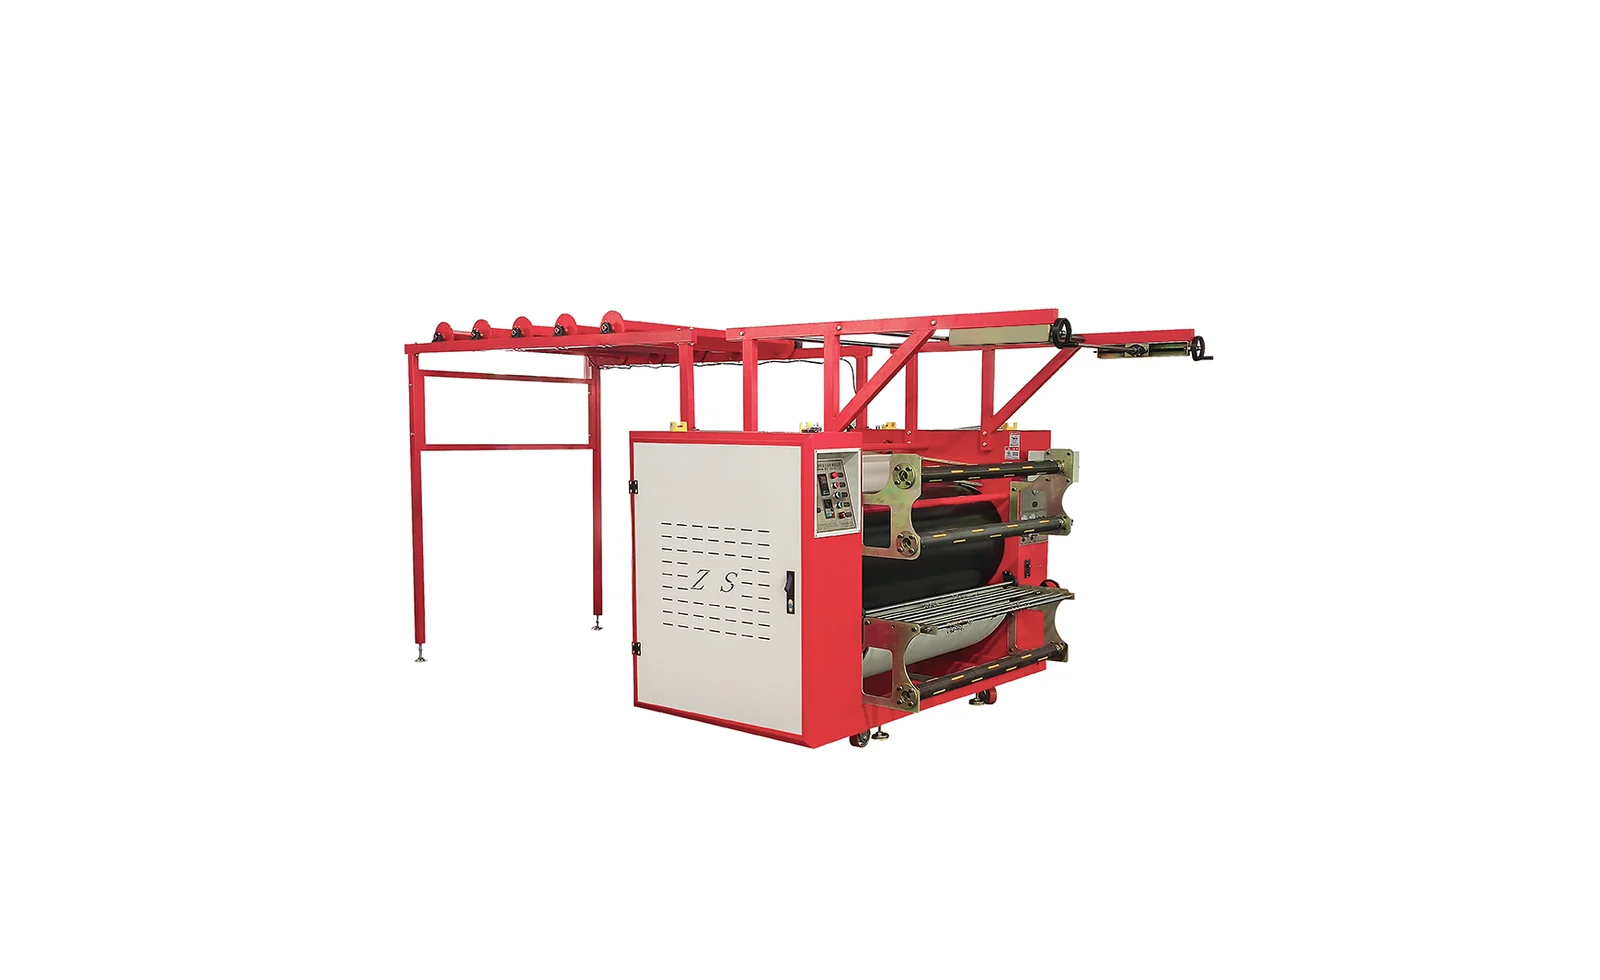
Transferul termic continuu al materialelor elastice cu lățime redusă, precum panglicile, benzile elastice și benzile pentru fermoare, se bazează pe o abordare tehnologică diferită față de imprimarea țesăturilor de lățime mare: materialul este îngust, tensiunea este redusă, iar schimbarea comenzii este frecventă, astfel încât orice fluctuație la nivelul oricărei etape va fi amplificată. Următoarele patru puncte de control al procesului reprezintă aspectele cele mai predispuse la probleme în producția de serie și, totodată, cele care merită cel mai mult să fie proiectate din timp.
1. Corelarea temperaturii cu presiunea
Benzile de lățime îngustă sunt expuse la căldură pentru o perioadă scurtă de timp sub rolele de presare, ceea ce necesită o corelare mai precisă între temperatură și presiune. O temperatură insuficientă poate duce la o transferare nesigură și la un aspect neuniform al modelului; în schimb, o presiune prea mare poate aplatiza structura materialului elastic, afectând atât textura la atingere, cât și elasticitatea.Se recomandă efectuarea, înainte de producția de serie, a unor teste de eșantionare cu gradient de temperatură și viteză pentru benzi de diferite specificații, în vederea stabilirii ferestrei tehnologice.
II. Stabilitatea tensiunii și a vitezei de deplasare a benzii
Materialele de tip bandă sunt foarte sensibile la variațiile de tensiune; o tensiune instabilă a benzii se va manifesta direct prin întinderea modelului și distanțe inegale între repetiții. Transportul cu tensiune constantă, acționat de servomotor, combinat cu un control stabil al vitezei liniare, constituie baza pentru asigurarea uniformității producției continue. Tranziția la schimbarea comenzii, când viteza se modifică, trebuie, de asemenea, gestionată în mod lin.
III. Alinierea motivului și suprapunerea culorilor
Panglicile țesute în serie prezintă, de cele mai multe ori, motive repetitive, iar precizia alinierii determină aspectul final al produsului. Echipamentul trebuie să dispună de o precizie stabilă de transportare a panglicii și de funcții de aliniere a motivelor, menținând continuitatea motivului în timpul schimbării rolelor și al îmbinării panglicilor. În cazul motivelor repetitive multicolore, se recomandă includerea marcajelor de aliniere și a parametrilor tehnologici în gestionarea fișei tehnice.
IV. Finisarea și testarea rezistenței
Procesele de finisare ulterioare, precum spălarea și fixarea, efectuate după finalizarea transferului, influențează rezistența finală a culorii. Se recomandă efectuarea testelor de spălare, frecare și întindere pe loturi, înregistrând rezultatele testelor corespunzător parametrilor de transfer, pentru a forma date tehnologice trasabile; astfel, în cazul apariției unor probleme, se poate identifica rapid dacă acestea apar în etapa de transfer sau în cea de finisare ulterioară.
Mașinile de imprimat benzi prin sublimare termică de la Zhishang Technology sunt proiectate pentru producția continuă de materiale elastice cu lățime redusă și permit ajustarea configurației tensiunii și vitezei în funcție de specificații. Dacă aveți nevoie de mostre de verificare sau de evaluarea liniei de producție, vă invităm să ne contactați.