ארבע נקודות בקרה בתהליך הייצור של הדפסת חום על רצועות בד ואלסטיות
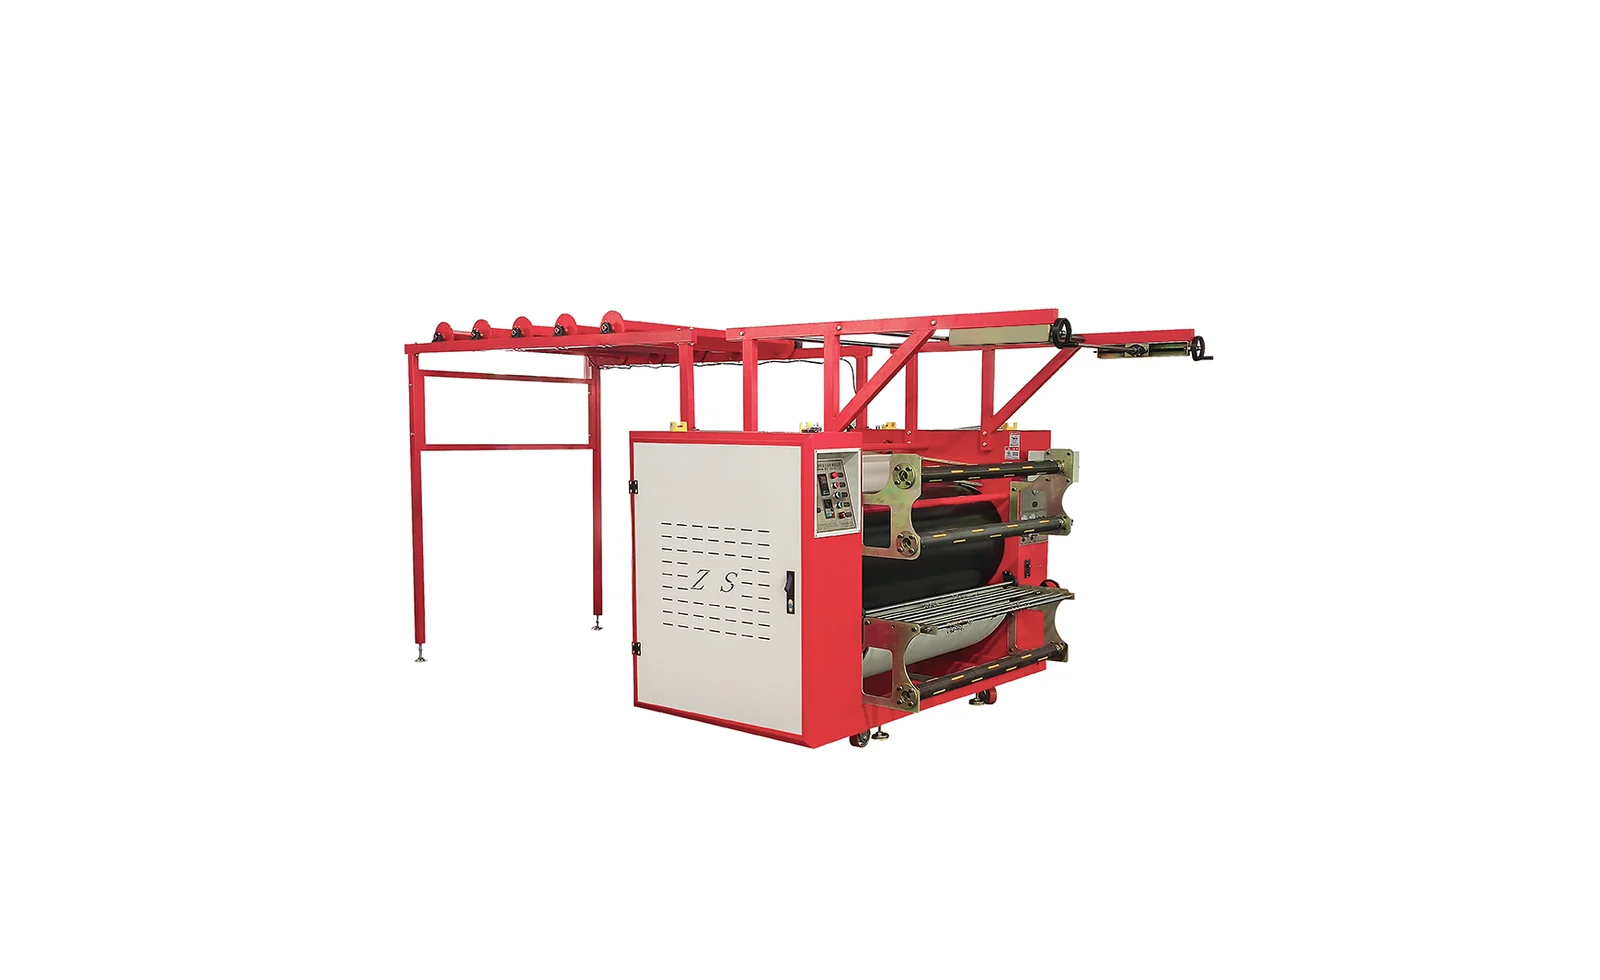
הדפסה תרמית רציפה על חומרים אלסטיים צרים כגון רצועות, גומיות ורוכסנים, שונה מבחינה תהליכית מהדפסה על בדים רחבים: החומר צר, המתח נמוך והחלפת ההזמנות תכופה, ולכן כל תנודה באחד השלבים תוגבר. ארבעת נקודות הבקרה התהליכיות הבאות הן המקומות שבהם נוטים להיווצר הכי הרבה בעיות בייצור המוני, והן גם המקומות שראוי ביותר לתכנן מראש.
1. התאמת הטמפרטורה והלחץ
רצועות ארוגות צרות נחשפות לחום לזמן קצר תחת גלילי הלחץ, ולכן נדרשת התאמה מדויקת יותר בין הטמפרטורה ללחץ. טמפרטורה נמוכה מדי עלולה לגרום להדפסה לא יציבה ולדפוס לא אחיד; לחץ גבוה מדי עלול לשטח את מרקם החומר האלסטי, ולפגוע במגע ובגמישות.מומלץ לבצע דוגמאות של שיפועי טמפרטורה-מהירות עבור רצועות במפרטים שונים לפני הייצור ההמוני, כדי לקבוע את טווח התנאים הטכנולוגיים.
2. יציבות מתח ומהירות ההובלה
חומרי רצועות רגישים מאוד לשינויים במתיחה; מתיחה לא יציבה תתבטא ישירות במתיחת הדפוס ובמרווחים לא אחידים בין החזרות. מערכת מתיחה קבועה המונעת על ידי סרוו, בשילוב עם בקרת מהירות קו חלקה, מהווה את הבסיס להבטחת עקביות בייצור רציף. גם בתקופת המעבר שבה משתנה המהירות בעת החלפת דגם, יש להקפיד על מעבר חלק.
ג. יישור הדפוס והתאמת צבעים
רצועות ארוגות רציפות הן לרוב דפוסים חוזרים, ודיוק היישור קובע את מראה המוצר המוגמר. הציוד צריך להיות בעל דיוק יציב בהעברת הרצועה ויכולת התאמת דפוסים, וכן לשמור על רציפות הדפוס בעת החלפת גליל או חיבור רצועות. עבור דפוסים חוזרים רב-צבעוניים, מומלץ לשלב את סימני היישור ואת פרמטרי התהליך בניהול דף התהליך.
ד. גימור סופי ובדיקת עמידות הצבע
תהליכי הגימור לאחר ההדפסה, כגון כביסה וקיבוע, משפיעים על עמידות הצבע הסופית. מומלץ לבצע בדיקות כביסה, חיכוך ומתיחה לפי אצוות, ולתעד את תוצאות הבדיקות בהתאמה לפרמטרי ההדפסה, כדי ליצור נתוני תהליך הניתנים למעקב. כך, במקרה של בעיה, ניתן לאתר במהירות אם מקור הבעיה הוא בשלב ההדפסה או בשלב הגימור.
מכונת הדפסת הרצועות בשיטת סובלימציה של Zhishang Technology תוכננה לייצור רציף של חומרים אלסטיים ברוחב צר, ותומכת בהתאמת מתח ומהירות בהתאם למפרט. אם אתם זקוקים לדוגמאות לאישור או להערכת קו הייצור, אנא צרו איתנו קשר.