Lintide ja elastikute termotransfeertrükkimise nelja protsessikontrollipunkti
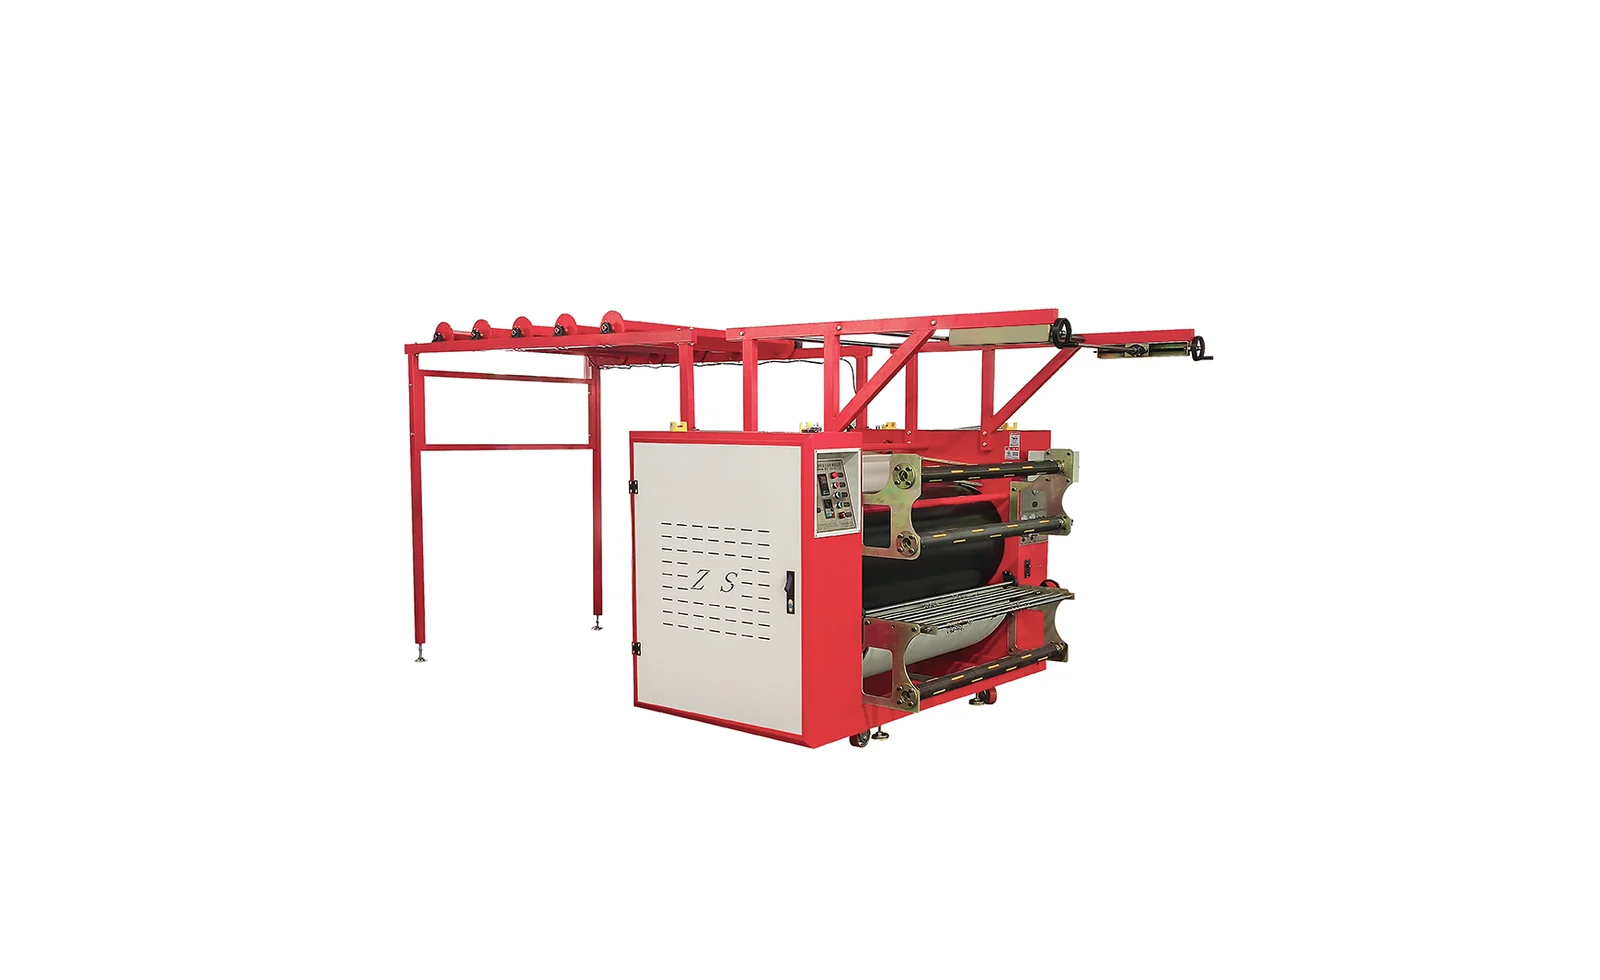
Lintide, elastikute ja tõmblukkude taoliste kitsaste elastmaterjalide pidev termotransfeertrükk erineb laia kangatrükist tehnoloogiliselt: materjal on kitsas, pinge väike ja tellimuste vahetus sagedane, mistõttu iga etapi kõikumine võimendub. Allpool toodud neli tehnoloogilist kontrollpunkti on masstootmises kõige probleemsemad ja seetõttu ka need, mida tasub eelnevalt hoolikalt kavandada.
I. Temperatuuri ja surve kooskõlastamine
Kitsaste paelte kuumutusaeg surverulli all on lühike, mistõttu on vaja täpsemat temperatuuri ja rõhu kooskõlastamist. Liiga madal temperatuur põhjustab ebakindlat trükkimist ja mustri laialivalgumist; liiga suur rõhk võib aga elastset materjali kokku suruda, mõjutades selle puudutustunnet ja elastsust.Soovitame enne masstootmist teha erinevate spetsifikatsioonidega paelade puhul eraldi temperatuuri-kiiruse gradiendi proovivärvimised, et määrata kindlaks tootmisvahemik.
II. Lindi pinguse ja kiiruse stabiilsus
Kangastüüpi materjalid on pingemuutustele väga tundlikud; lindi pinge ebastabiilsus avaldub otseselt mustri venimise ja ebaühtlase kordusvahekaugusena. Servomootoriga juhitav konstantse pingega lindijuhtimine koos sujuva joonkiiruse reguleerimisega on pideva tootmise ühtluse tagamise alus. Kiiruse muutumise üleminekuperioodil toote vahetamisel tuleb samuti tagada sujuv üleminek.
III. Mustri joondamine ja värvide ühitamine
Pidevkangad on enamasti tsüklilised mustrid, mille joondamise täpsus määrab lõpptoote välimuse. Seadmel peab olema stabiilne kanga etteandmise täpsus ja mustri joondamise funktsioon, mis tagab mustri järjepidevuse ka rulli vahetamisel ja kanga ühendamisel. Mitmevärviliste tsükliliste mustrite puhul soovitatakse joondamismärgid ja tehnilised parameetrid lisada tootmisjuhendisse.
IV. Järelviimistlus ja värvikindluse kontroll
Pärast trükkimist toimuvad järelviimistlusprotsessid, nagu pesemine ja vormimine, mõjutavad lõplikku värvikindlust. Soovitame teha partiide kaupa pesu-, hõõrdumis- ja venituskatsed, registreerida katsetulemused vastavalt trükiparameetritele ning luua jälgitavad tootmisandmed, et probleemide korral saaks kiiresti kindlaks teha, kas viga on tekkinud trükkimise või järelviimistluse etapis.
Zhishang Technology termotransfeer-linttrükimasin on mõeldud kitsaste elastmaterjalide pidevaks tootmiseks ning võimaldab pinget ja kiirust spetsifikatsioonide järgi reguleerida. Kui soovite näidiseid valmistada või tootmisliini hinnata, võtke meiega ühendust.