Hengeres hőprés vs hőprés: melyiket válassza
A hőtranszfer-iparban egy nagyon elterjedt tévhit létezik a berendezések kiválasztásával kapcsolatban: a hengeres hőprésgépeket és a lapos hőtranszfer-gépeket „ugyanazon berendezés különböző méretű változatainak” tekintik. Ez a felfogás téves. A lapos hőtranszfer-gép „egyszeri műveletű” – behelyezünk egy pólót, egyszer préseljük, kivesszük, majd behelyezünk egy másikat.A hengeres hőprésgépek „folyamatos működésűek” – a szövettekercs az egyik végén kerül be, a másik végén pedig már késztermékként jön ki. A két típus szerkezetét, termelési kapacitását, az alkalmazható anyagokat és a megrendelések feldolgozásának körülményeit tekintve szinte két teljesen különböző világot képvisel. A rossz választás nem a hatékonyság kérdése, hanem az, hogy egyáltalán használható-e a berendezés.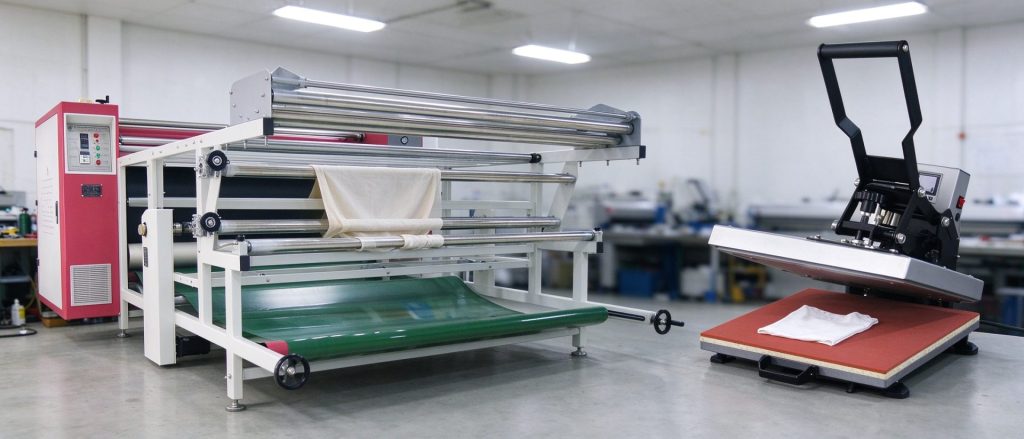
Egy táblázat, amelyből megérthetők a legfontosabb különbségek
| Összehasonlítási szempontok | Hengeres hőprés | Lapos hőnyomógép |
|---|---|---|
| Működési mód | Tekercsről tekercsre történő folyamatos transzfer, a szövet és a papír egyidejűleg halad át a hengereken | Egyedi darabos működés, darabonkénti adagolás, préselés és kivétel |
| Alkalmazható szövetek | Termoszublimációs transzfer, alkalmas poliészterre, valamint 50% vagy annál nagyobb poliészter-tartalmú szintetikus és vegyes szövetekre (nem alkalmas 100% pamutra, selyemre és lenre) | DTF-transzferfóliával vagy vésőfóliával használható, pamut, len, szintetikus szálak és kevert szövetek egyaránt |
| Alkalmazható termékek | Sportruházati szövetek, zászlók, ágyneműk, függönyök, szalagok és egyéb tekercsben kapható anyagok | Pólók, pulóverek, vászon táskák, sapkák, díszpárnák stb. késztermékek |
| Napi termelési kapacitás | Kis méretű gépek: legfeljebb 40 m/h; általános típusok: 90–620 m/h; nagy méretű gépek: 880–2000 m/h (8 órás műszakban számolva kb. 320–16 000 méter/nap) | Kézi kivitel: kb. 20–50 darab; pneumatikus kétállásos: kb. 50–150 darab; négyállásos, teljesen automatikus: 200 darab felett |
| Hőmérsékleti egyenletesség | A henger felületén a hőmérséklet-különbség ±2 °C-on belül | A fűtőlemezek hőmérséklet-különbsége ±10 °C (általános) |
| Befektetési küszöb | Belépő szintű modellek: kb. 4,400–5,300 USD | Kézi működtetésű modellek: kb. 135 jüantól, pneumatikus kétállásos modellek: kb. 530 jüantól |
| Helyigény | Legalább 10 m² alapterület, 380 V-os háromfázisú áramellátás | Hagyományos 220 V-os áramellátás, kis helyigény |
| Ideális alkalmazási területek | Poliészter tekercsanyagok nagy mennyiségű, folyamatos gyártása | Pamut késztermékek, kis tételekben, sokféle változatban, egyedi megrendelések |
A hengeres hőprés gépek szövetkompatibilitását külön kell megemlíteni. A hőszublimációs eljárás elsősorban poliészterre vonatkozik, de nem korlátozódik a 100%-os tiszta poliészterre – minél magasabb a poliészter-tartalom, annál élénkebb a nyomtatás és annál jobb a színállóság.A fenti táblázatban gyorsan összehasonlíthatók a különböző szövetek. A lapos hőprések adatai a 2026-os piaci átlagárak alapján készültek: kézi lapos gép 38×38 cm-es méretben kb. 135 USD, napi átlag 20–50 darab;pneumatikus egyállásos gép: kb. 200–270 USD, napi átlagos teljesítmény 30–50 darab; pneumatikus kétállásos gép: kb. 530 USD, napi átlagos teljesítmény 50–150 darab.A hengeres hőprés termelési kapacitását a henger átmérője és a gyártási sebesség együttesen határozza meg: a kis méretű gépek (200 mm-es henger) esetében a maximális sebesség kb. 40 m/h, a piacon elterjedt modelleknél 90–620 m/h, a nagy méretű gépeknél pedig 880–2000 m/h.Minél nagyobb a henger átmérője és minél hosszabb az érintkezési út, annál nagyobb sebesség érhető el a festék megfelelő behatolásának biztosítása mellett.
Hengeres hőprés: ipari megoldás tekercsanyagok folyamatos gyártásához
A hengeres hőprésgépekműködésének alapelve a hőszublimáció.A diszperziós festékek mikrométeres részecskék formájában vannak jelen a transzferpapíron; körülbelül 200 °C-on szilárd állapotból közvetlenül gázhalmazállapotba kerülnek, kihagyva a folyékony fázist, és nanoméretű egyedi festékmolekulákká szublimálnak, amelyek behatolnak a poliészter szálak molekuláris réseibe.Magas hőmérsékleten a poliészter szálak molekulaláncai az üvegszerű állapotból gumiszerű állapotba alakulnak át, és ezáltal nagyszámú ideiglenes molekulaközi rés keletkezik. Amint a hőmérséklet csökken, a szálak molekulaláncai visszanyerik sűrű elrendezésüket, és a festékek véglegesen a szál belsejében rögzülnek.A mintázott és a mintázat nélküli területek tapintása között szinte nincs különbség – ezt nevezik az iparban „érintésmentes” nyomtatásnak. A berendezés működése során a szövet és a transzferpapír szinkronban tekeredik le, és folyamatosan halad át a fűtőhenger és a gyűrű alakú szövet között. A hengert hővezető olajjal fűtik; a rozsdamentes acél fűtőcsövek közvetlenül melegítik a hővezető olajat, amely a henger belsejében kering, így gyors a felmelegedés és egyenletes a felületi hőmérséklet; a hőmérséklet-különbséget általában ±2 °C-on belül tartják.A kétrétegű hengerek energiafogyasztása magasabb, mint az egyrétegűeké, de a napi termelési mennyiség nagyobb, így az egységnyi termelésre jutó energiafogyasztás alacsonyabb. A henger átmérője a termelési kapacitást meghatározó kulcsfontosságú mutató. Minél nagyobb az átmérő, annál hosszabb a szövet és a henger közötti érintkezési szakasz, így a festék megfelelő behatolásának biztosítása mellett a fordulatszámot magasabbra lehet állítani.A hazai piacon a belépő szintű, ipari alapkivitelű modellek ára körülbelül 4,400–5,300 USD, 210 mm-es hengerátmérővel, amelyek kis méretű feldolgozó műhelyek számára alkalmasak. A közepes méretű, teljesen automatikus modellek ára körülbelül 6,700–10,800 USD, hengerátmérőjük 600–1800 mm. A hengeres hőprések alkalmazási területei egyértelműek: zászlók, ágyneműk, sportruházati szövetek, függönyök, szalagok és egyéb nagy mennyiségű tekercsanyag-megrendelések. A nyomtatás a szövetre történik, amelyet a nyomtatás után vágnak és varrnak össze, nem pedig közvetlenül a kész ruhadarabokat dolgozzák fel.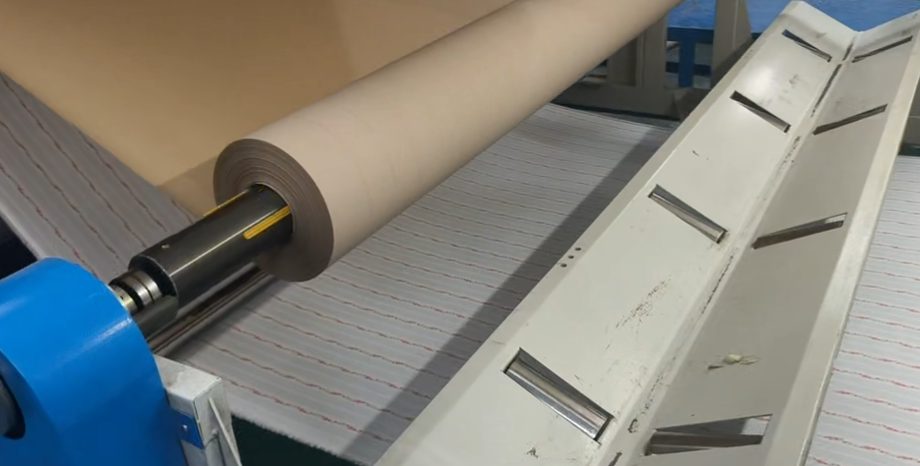
Lapos hőprés: rugalmas eszköz egyedi késztermékekhez
A lapos hőprésműködési elve sokkal intuitívabb: a transzferpapírt vagy transzferfóliát a szövetre helyezzük, a fűtőlapot rányomjuk, a beállított hőmérsékleten és nyomáson egy bizonyos ideig tartjuk, majd felemeljük a fűtőlapot, letépjük a transzferpapírt, és a minta a szöveten marad. A lapos gép előnye a szövetekkel való kompatibilitásban és a termékek rugalmasságában rejlik. DTF hőtranszferfóliával vagy betűvéső fóliával együtt használva pamut, len, műszálas és kevert szövetek is feldolgozhatók, ellentétben a hengeres gépekkel, amelyek kizárólag magas poliészter-tartalmú szövetekre korlátozódnak.Hőmérséklet-szabályozási tartomány: kézi vezérlésű modelleknél 0–210 °C, pneumatikus és teljesen automatikus modelleknél 0–399 °C (a 0–399 °C a hőmérséklet-szabályozó műszer mérési tartományának felső határa, a tényleges, általánosan használt transzfer hőmérséklet körülbelül 150–200 °C),időszabályozás: 0–999 másodperc; a paraméterek rugalmasan beállíthatók a különböző szövetek és transzferanyagok szerint. A lapos transzfergépek termékválasztéka rendkívül széles. A kézi változatot kézi nyomással működtetik a kart megnyomva; szerkezete a legegyszerűbb, ára a legalacsonyabb. A 38×38 cm-es méretet „aranyméretnek” nevezik, mivel pontosan lefedi egy felnőtt póló elülső részén lévő mintát, és napi 20–50 darab feldolgozására alkalmas.A pneumatikus változatnál sűrített levegő hajtja a hengert az automatikus lenyomáshoz; a nyomás egyenletes és szabályozható. A kétállásos kialakításnak köszönhetően az A álláson történő hőtranszfer közben a B álláson az anyagot helyezik el, így a hatékonyság több mint kétszerese az egyállásos gépekénél, a napi átlagos termelés 50–150 darab.A négyállásos, teljesen automatikus gép egyszerre 4 darabot képes feldolgozni; termelési kapacitása megközelítőleg 4 darab hagyományos, egyállásos hőnyomógépnek felel meg, és olyan gyártóknak szól, amelyek napi átlagos termelése meghaladja a 200 darabot. A síknyomógépnek is megvannak a maga korlátai. „Egy darabos” működésű, minden darabnak át kell esnie az anyagbetöltés, a hőpréselés és az anyagkivétel ciklusán, és a kezelőnek végig részt kell vennie a folyamatban.Ha a napi mennyiség meghalad egy bizonyos szintet, a kezelő fáradtsága miatt a selejtarány emelkedni kezd. Ráadásul nem képes tekercsanyagok feldolgozására; ha egész szövettekercset szeretne nyomtatni, a lapos gép tehetetlen.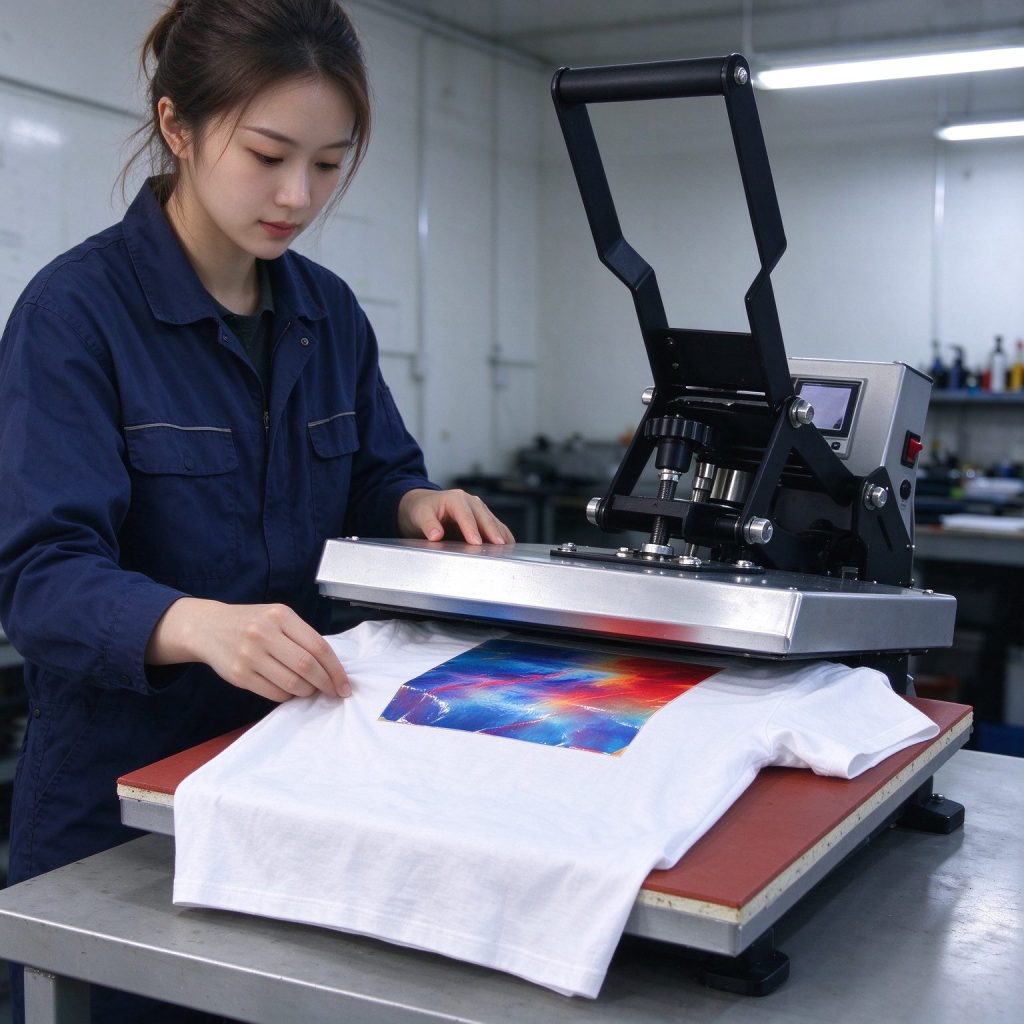
Döntéshozatal a megrendelések szerkezete alapján
Válasszon hengeres hőprésgépet, ha az Ön esetében a következő feltételek teljesülnek:
- a szövetek többsége poliészter vagy magas poliészter-tartalmú kevert szövet tekercs, amelynek poliészter-tartalma 50% felett van (kivéve a 100% pamutot, selymet és lenvászon)
- A megrendelések ugyanazon mintájú, több száz métertől több ezer méterig terjedő folyamatos gyártást jelentenek
- A termékek sportruházati szövetek, zászlók, ágyneműk, függönyök, szalagok stb.
- nagy mennyiségű gyártás mellett rendkívül alacsony méterenkénti költséget és hibátlan tapintású minőséget szeretne elérni
- Rendelkezik 380 V-os háromfázisú áramellátással és legalább 10 m²-es gyártóterülettel (kétfázisú áramellátás is lehetséges)
Válasszon sík hőprést, ha az Ön esetében a következő feltételek teljesülnek:
- A szövetek között pamut, kevert szövetek, poliészter és más típusok is szerepelnek, arányuk nem ismert
- A megrendelések kis tételekben, sokféle termékből állnak, és a modellek gyakran változnak
- Késztermékeket gyárt, például pólókat, pulóvereket, vászonzsákokat, sapkákat stb.
- Szeretné, ha egyetlen berendezés szinte minden szövet- és terméktípust lefedne
- Kis műhelyből indulsz, korlátozott a költségvetésed és a helyed is
Ha mindkét típusú megrendelés előfordul,az iparágban bevett gyakorlat az, hogy két gyártósort működtetnek párhuzamosan: a hengeres gép a poliészter tekercsanyagok nagy mennyiségű, folyamatos gyártását végzi, míg a lapos gép a pamutból készült késztermékek kis tételű, rugalmas feldolgozását végzi. A két gép kiegészíti egymást, és szinte az összes hőtranszfer-igényt lefedik.A két berendezés részletes műszaki adataita ZS-BA hengeres hőprés és a ZS-SY kézi hőtranszfer-nyomógéptermékoldalain tekintheti meg.
Vásárlás előtt három dolgot feltétlenül meg kell tennie
Először is, vigye el a tényleges anyagát a helyszínre, és készítsen mintát. A poliészter szövetek grammsúlya és a pamutszövetek vastagsága egyaránt befolyásolja a hőtranszfer eredményét. A hengeres és a lapos hőtranszfer-gépek teljesen eltérő teljesítményt nyújthatnak ugyanazon az anyagon, ezt csak a saját anyagával végzett teszteléssel lehet megtudni.Különösen a kevert szövetek esetében, ahol a poliészter-tartalom aránya eltérő, a hengeres gépekkel történő transzfer után a színek élénksége és a színállóság között jelentős különbségek lehetnek. Másodszor, pontosan számolja ki az átlagos napi megrendelésmennyiségét. A hengeres gépek gazdaságosságának van egy kritikus pontja – csak napi 500 darab feletti mennyiség vagy nagy mennyiségű tekercsanyag-megrendelés esetén érvényesülnek teljes mértékben a hengeres gépek hatékonysági előnyei. E mennyiség alatt a lapos gépek viszont költséghatékonyabbak.Egy hengeres hőprés napi termelési kapacitása 1500 méter; ha naponta csak 200 méteres megrendelésed van, a gép a legtöbb időt üresjáratban tölti, miközben az amortizációs és munkaerő-költségek továbbra is felmerülnek. Harmadszor, ellenőrizze a helyszíni és áramellátási feltételeket. A hengeres gép 380 V-os háromfázisú áramot igényel, a berendezés súlya nagy, ezért teherbíró padlóra van szükség. A lapos gépek általában 220 V-os áramellátással működnek, kis helyigényűek, így korlátozott helyű műhelyekbe is alkalmasak.
Gyakran feltett kérdések
Lehet-e a hengeres hőprésgéppel 100%-os pamut pólót nyomtatni?
Nem. A hengeres hőprés a hőszublimáció elvén működik, a diszperziós festékek pedig elsősorban a poliészter szálakhoz kötődnek. A 100%-os pamutszövetekben nincs elegendő kémiai kötőhely a festékekhez, ezért a nyomtatás néhány mosás után lekopik.Az 50%-nál nagyobb poliészter-tartalmú kevert szövetekre azonban lehet nyomtatni, és minél magasabb a poliészter-tartalom, annál jobb az eredmény. A pamuttermékekhez lapos hőnyomógépet kell használni, DTF hőnyomó fóliával vagy betűnyomó fóliával együtt.
A lapos hőprésval egész tekercs szövetet is lehet nyomtatni?
Nem. A lapos hőprés egyszerre csak egy darabot tud feldolgozni, vagyis minden alkalommal csak egy kivágott darabot vagy egy készterméket. Teljes szövettekercs nyomtatásához hengeres hőprést kell használni.
Mennyire különböznek egymástól a két berendezés árai?
A különbség jelentős. A kézi lapos hőprések ára körülbelül 135 jüantól kezdődik, a pneumatikus, kétállásos modelleké pedig körülbelül 530 jüantól.A hengeres hőprésgépek belépő szintű modelljei körülbelül 4,400–5,300 jüanba, a közepes méretű, teljesen automatikus modellek pedig körülbelül 6,700–10,800 jüanba kerülnek. A hengeres gépek beszerzési költsége körülbelül tízszerese a lapos gépekénak, de nagy mennyiségű gyártás esetén a méterenkénti költség jóval alacsonyabb, mint a lapos gépeknél.
Használható-e ugyanaz a transzferanyag a hengeres hőprésgéphez és a lapos hőtranszfer-géphez?
Nem. A hengeres gépek hőszublimációs transzferpapírt használnak, míg a lapos hőtranszfer-gépek DTF transzferfóliát vagy gravírozó fóliát, így az anyagok teljesen eltérőek, és nem keverhetők.
Összefoglalás
A hengeres hőprés és a lapos hőtranszfer-gép két párhuzamos technológiai irányzat, amelyek különböző megrendelési helyzeteket szolgálnak ki.A szövet összetétele és a termék formája az elsődleges döntési szempont –a poliészter és a magas poliészter-tartalmú kevert szövetekből készült tekercsanyagok nagy tételű gyártásához a hengeres gépet, a pamutból készült késztermékek és a sokféle kis tételű gyártáshoz pedig a lapos hőtranszfer-gépet válasszuk. Ennek alapján, a megrendelés mennyiségének, a helyszíni feltételeknek és a beruházási költségvetésnek a figyelembevételével a választás egyértelművé válik.